
FMEA na prática: como antecipar falhas e priorizar ações de prevenção
Entenda o FMEA com um exemplo de montagem: modos de falha, causas, efeitos, NPR, Prioridade de Ação e verificação da eficácia das medidas adotadas no processo.
Imagine uma equipe que termina o FMEA de uma operação de montagem. Os campos estão preenchidos, as notas foram discutidas e o plano de ação prevê treinamento e reforço de inspeção. Algumas semanas depois, ninguém consegue explicar qual condição do processo mudou nem como foi verificada a eficácia das medidas.
O erro está em considerar a análise concluída porque o formulário está completo. O FMEA precisa orientar decisões sobre as condições que podem produzir uma falha e sobre os controles que impedem sua passagem. Para isso, a equipe precisa ligar o requisito ao modo de falha, identificar causas plausíveis e acompanhar as ações até sua verificação.
Vamos construir esse raciocínio com uma operação de aperto de um conjunto aparafusado. O exemplo é hipotético, elaborado para fins didáticos, e não representa um projeto ou resultado da FX.
O FMEA relaciona o que deveria acontecer ao que pode falhar#
Antes de perguntar o que pode dar errado, a equipe precisa definir o que o produto ou processo deve entregar.
FMEA é a Análise de Modos de Falha e seus Efeitos, do inglês Failure Mode and Effects Analysis: um método estruturado para identificar falhas potenciais, examinar suas consequências e causas e orientar ações de redução de risco. Sua aplicação começa preferencialmente no desenvolvimento, enquanto ainda existe oportunidade de mudar o projeto ou o processo. A ASQ apresenta essa finalidade preventiva.
Na montagem do exemplo, a função da operação é apertar os elementos de fixação conforme os requisitos de engenharia. A especificação estabelece o torque e outras condições necessárias ao aperto. Esse requisito permite distinguir três conceitos:
| Conceito | Pergunta que responde | Exemplo na montagem |
|---|---|---|
| Modo de falha | Como a operação pode deixar de atender ao requisito? | Torque aplicado abaixo do mínimo especificado |
| Efeito | O que pode acontecer como consequência? | Perda de fixação do conjunto durante o uso |
| Causa | Que condição pode produzir esse modo de falha? | Seleção de um programa de aperto incompatível com o produto |
Observe que “peça solta”, “torque insuficiente” e “programa incorreto” ocupam posições diferentes. Se os três forem registrados como causas, a equipe perde a relação que deveria orientar a intervenção.
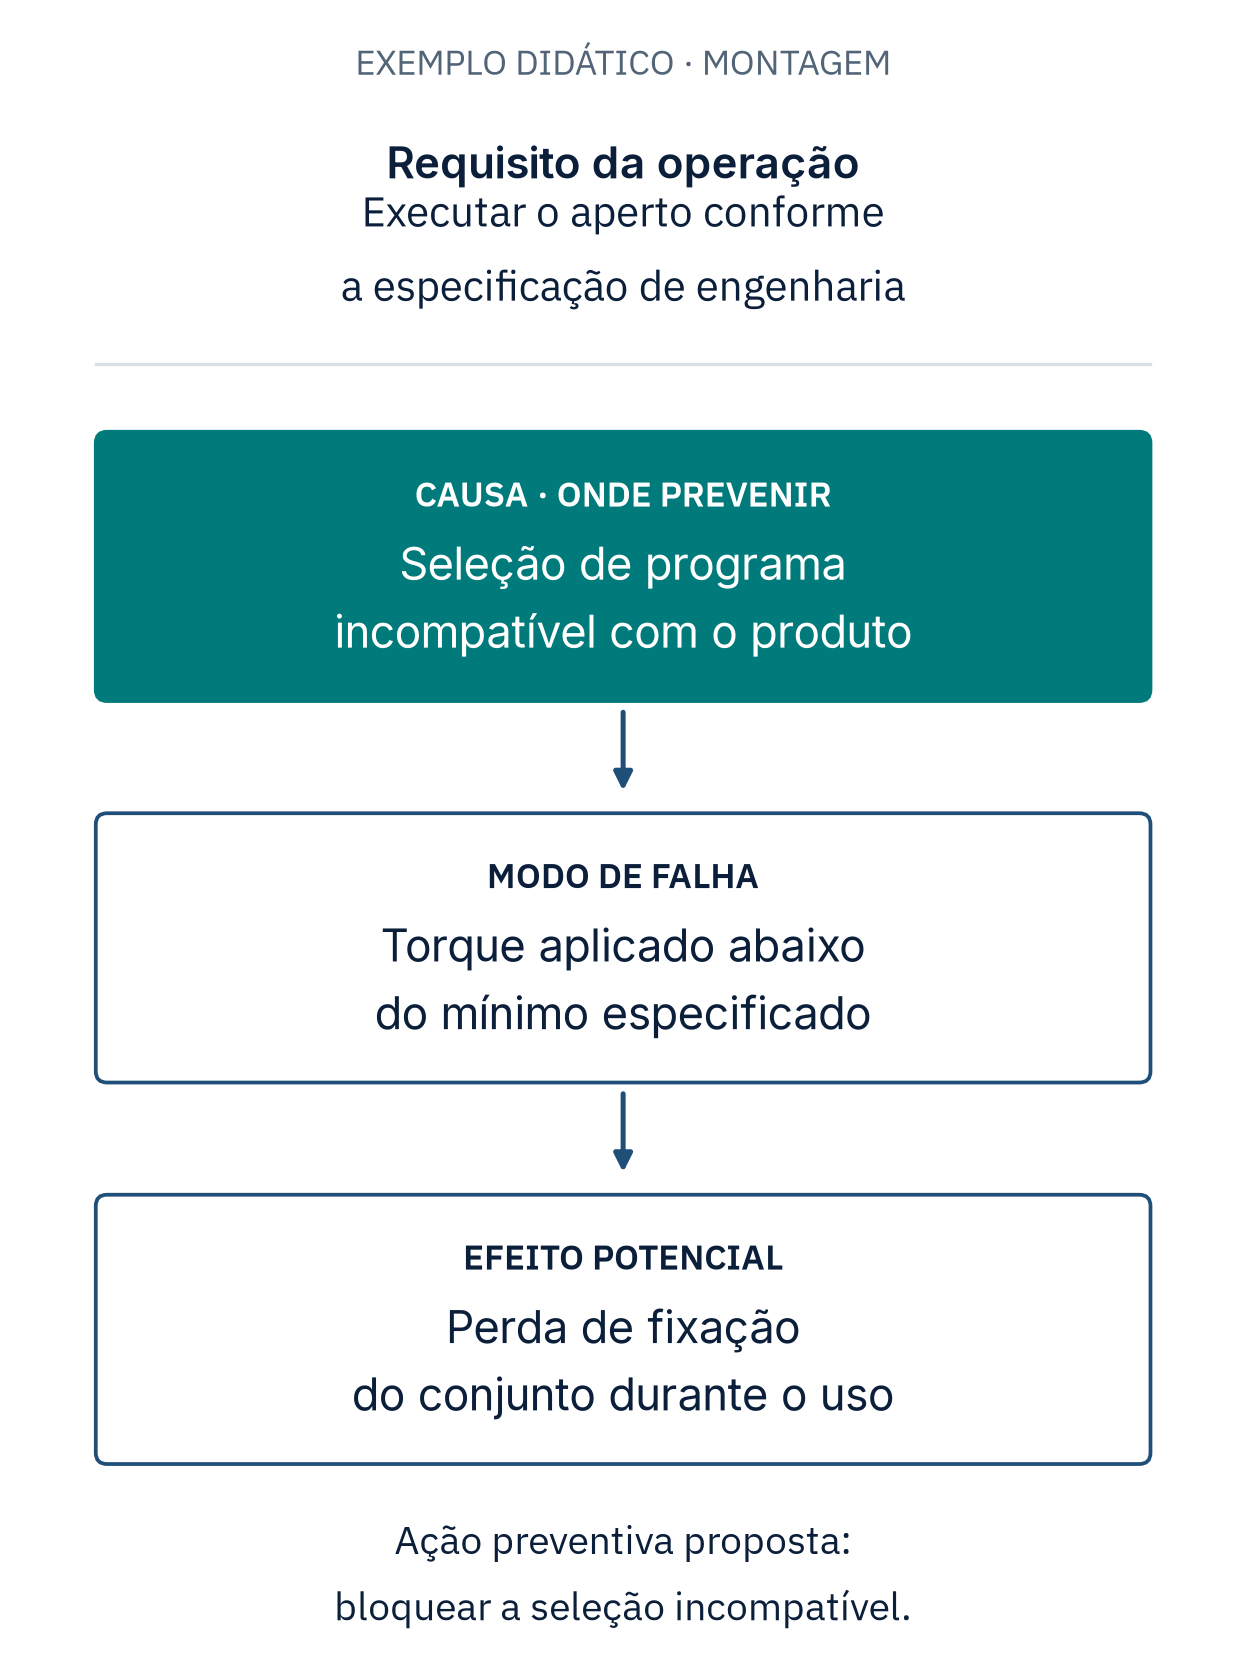
Uma mesma falha pode ter várias causas e vários efeitos. O recorte acima mostra apenas uma cadeia para ensinar a leitura; um PFMEA completo precisa examinar as demais combinações relevantes.
DFMEA e PFMEA acompanham decisões diferentes de engenharia#
FMEA é o nome do método. DFMEA e PFMEA são aplicações dele. A distinção evita que uma equipe tente resolver, na montagem, uma deficiência que depende do projeto do produto.
| Aplicação | Foco da análise | Pergunta no conjunto aparafusado |
|---|---|---|
| DFMEA, FMEA de projeto | Funções, requisitos e possíveis falhas do produto | A união foi dimensionada para manter a fixação nas condições previstas de uso? |
| PFMEA, FMEA de processo | Funções, requisitos e possíveis falhas da fabricação ou montagem | A operação consegue executar o aperto especificado de maneira consistente? |
O processo pode cumprir sua especificação e ainda assim produzir um conjunto inadequado se o requisito de projeto estiver errado. Também pode descumprir um requisito corretamente definido. As análises precisam trocar informação sobre essas interfaces.
Na prática, convém iniciar ou revisar o FMEA quando houver um produto novo, transferência de produção, alteração de equipamento, material, método ou controle, além de falhas e novos conhecimentos relevantes. Esse vínculo com mudanças e com o ciclo de vida aparece nas orientações de aplicação da ASQ.
Em uma organização que usa portões de decisão no desenvolvimento, como no Stage-Gate, a análise ajuda a tornar explícitos os riscos técnicos que precisam ser tratados antes do avanço do projeto.
A análise começa pelo processo, pelos requisitos e pela equipe#
Para analisar a montagem, a equipe precisa delimitar quais produtos, postos e condições entram no estudo. Também precisa conhecer o fluxo, as especificações e o funcionamento real da operação, incluindo troca de modelo, retrabalho e retomada após uma parada.
Engenharia, qualidade e produção trazem informações diferentes. Manutenção e operadores ajudam a reconhecer condições que um desenho ou procedimento pode omitir. Histórico de defeitos, alterações anteriores e evidências de desempenho dos controles completam a preparação.
A abordagem AIAG & VDA organiza o trabalho em sete passos, apresentados em sua comunicação oficial sobre o manual:
- Planejamento e preparação.
- Análise da estrutura.
- Análise das funções.
- Análise das falhas.
- Análise de risco.
- Otimização.
- Documentação dos resultados.
No nosso exemplo, essa sequência leva a equipe a entender a estação e seus elementos, definir o aperto esperado, construir as relações de falha, avaliar os controles e acompanhar as melhorias. Preencher as colunas decorre desse trabalho.
Há outras formas de conduzir FMEA. A Quality-One descreve sua própria abordagem em sete etapas, com organização diferente. Ao iniciar um estudo, defina qual referência será utilizada e quais requisitos do cliente se aplicam. Isso evita misturar tabelas e critérios de métodos distintos.
Severidade, ocorrência e detecção respondem a perguntas diferentes#
Na avaliação do risco, as notas precisam representar condições identificadas na análise. No PFMEA, os três critérios se relacionam da seguinte forma:
| Critério | O que a equipe avalia | Aplicação ao exemplo |
|---|---|---|
| Severidade, S | Gravidade do efeito da falha | Consequências da perda de fixação para o conjunto e seu usuário |
| Ocorrência, O | Possibilidade de ocorrer a causa, considerando os controles preventivos | Condições que permitem selecionar um programa incompatível |
| Detecção, D | Capacidade dos controles de detectar a causa ou o modo de falha no momento previsto | Capacidade de identificar o aperto inadequado antes da liberação |
Nas escalas usuais de 1 a 10, uma nota alta de detecção indica uma condição desfavorável: a falha tem menor chance de ser detectada pelos controles considerados. A nota D não é um percentual de detecção. As notas e seus significados devem seguir as tabelas da referência adotada no estudo, e é por isso que registrar qual referência está em uso vem antes de atribuir a primeira nota.
Um controle pode existir no procedimento e falhar na prática. No exemplo, escrever “inspeção do aperto” não esclarece o que é medido, em qual momento ou com qual capacidade de identificar o desvio.
Também é necessário separar prevenção de detecção. Impedir que um programa incompatível seja selecionado atua sobre a causa. Reconhecer um aperto inadequado e bloquear a peça atua sobre a detecção e a liberação. São funções distintas, mesmo quando o mesmo equipamento participa das duas.
O NPR ajuda a ler a análise, mas não decide sozinho onde agir#
Na abordagem tradicional, o Número de Prioridade de Risco, ou NPR, é o produto das notas:
NPR = S × O × D
Considere, apenas para demonstrar a conta, S = 8, O = 4 e D = 5. Multiplicando severidade por ocorrência, temos 8 × 4 = 32. Multiplicando esse resultado por detecção, obtemos 32 × 5 = 160.
Esse resultado combina três avaliações. Ele não significa 160 defeitos, uma probabilidade de falha ou um valor financeiro.
A limitação aparece ao comparar duas combinações hipotéticas:
| Combinação didática | S | O × D | NPR |
|---|---|---|---|
| A | 8 | 4 × 5 | 160 |
| B | 4 | 8 × 5 | 160 |
Os produtos são iguais, mas a gravidade dos efeitos é diferente. Um corte automático do tipo “agir somente acima de 160” trataria as duas como equivalentes e deixaria a combinação A sem prioridade. Limiar de NPR não é critério de decisão, e a tabela acima é a demonstração: o mesmo número representa situações que exigem respostas diferentes.
Na metodologia AIAG & VDA, a Prioridade de Ação, ou AP, substitui o NPR na priorização. Ela utiliza as combinações de S, O e D e as tabelas do manual para orientar a necessidade de ações. Não resulta da conversão do NPR em faixas de cores. Essa mudança é descrita pela AIAG na apresentação da metodologia.
Os valores acima ensinam a aritmética; não atribuem notas ao conjunto aparafusado. Para classificá-lo, faltam informações sobre sua aplicação, controles e consequências. Uma decisão responsável começa por obter essas informações.
O exemplo de montagem mostra como escolher e verificar as ações#
Retomemos a cadeia: programa incompatível, torque abaixo do mínimo e possível perda de fixação. Admita que o posto permita seleção manual do programa e que a verificação atual confirme apenas a presença dos parafusos.
Esse controle visual não demonstra que o torque especificado foi aplicado. A equipe precisa examinar a compatibilidade entre o desvio analisado e aquilo que o controle consegue reconhecer.
O recorte do estudo poderia evoluir assim:
| Registro | Situação inicial do exemplo | Decisão a desenvolver |
|---|---|---|
| Prevenção da causa | Seleção manual com consulta à instrução | Associar a identificação do produto ao programa autorizado e impedir combinações incompatíveis |
| Detecção do desvio | Verificação visual da presença dos parafusos | Monitorar parâmetros de aperto validados para a aplicação e bloquear a liberação em caso de reprovação |
| Verificação da ação | Eficácia ainda não demonstrada | Testar as condições de erro previstas e registrar os resultados |
São propostas de engenharia para esse caso didático. Sua adequação depende da aplicação. Um valor de torque registrado, isoladamente, não comprova todas as condições da união: interferências, atrito e condições de montagem também precisam ser considerados na validação do sistema de aperto.
A prevenção precisa resistir às condições de erro previstas#
Associar produto e programa exige mais que instalar um leitor. O cadastro pode estar incorreto; uma identificação pode não ser reconhecida; uma permissão pode permitir troca manual.
A verificação deve examinar como o sistema reage a essas condições, além de confirmar sua operação normal. Se a identificação falhar, o posto libera a operação? Se o programa for alterado, quem autoriza e como essa alteração fica registrada?
Essas perguntas transformam “automatizar a seleção” em uma ação verificável. Elas também revelam causas adicionais que podem precisar entrar na análise.
A detecção precisa provocar a reação esperada#
Detectar o desvio só protege a etapa seguinte se houver uma reação definida. No exemplo, um aperto reprovado deve impedir a liberação indevida e encaminhar o conjunto para tratamento previsto.
A equipe precisa verificar situações como reprovação, perda de comunicação e retomada após interrupção. Também deve comprovar que o resultado registrado pertence ao conjunto correto. Um relatório de “aperto aprovado” perde sua utilidade se não for possível relacioná-lo à peça liberada.
A reavaliação depende de evidência de eficácia#
Cada ação precisa ter responsável, prazo e evidência de conclusão. Convém definir o critério de aceitação antes do teste, para que a avaliação não dependa de uma interpretação conveniente depois do resultado.
Após implementar e verificar as medidas, a equipe reavalia os critérios afetados. Melhor prevenção pode justificar rever O; melhor detecção pode justificar rever D. A gravidade da perda de fixação permanece a mesma enquanto seu efeito não mudar. Reduzir severidade exige alteração no projeto ou no processo que mude a própria consequência, como eliminar a função crítica da união ou conter a falha antes que ela alcance o usuário. Ação de controle não faz isso, por melhor que seja.
Uma ação planejada ainda não é um controle em operação. Registrar sua expectativa separadamente evita apresentar uma melhoria futura como proteção já disponível.
O resultado precisa aparecer no plano de controle e na rotina#
No exemplo, a mudança de seleção do programa precisa estar refletida na configuração da estação e nas regras de acesso. A detecção exige critérios de aceitação, reação à reprovação e registros coerentes com o plano de controle. Operação e manutenção precisam conhecer essas condições.
Um FMEA revisado com uma instrução antiga no posto cria duas descrições incompatíveis do processo. Confira também a versão do programa, os documentos de trabalho e a forma de tratar exceções.
O acompanhamento deve observar o funcionamento dos controles: bloqueios acionados, falhas de identificação, liberações excepcionais e desvios encontrados. Esses sinais ajudam a perceber uma proteção degradada antes de uma reclamação.
Reduzir o NPR no documento, por si só, não demonstra eficácia. Como as notas são categorias de avaliação, uma queda percentual do NPR também não equivale à mesma redução percentual da probabilidade de falha.
Erros de aplicação podem deixar o risco sem tratamento#
Algumas falhas de raciocínio ficam visíveis ao revisar o exemplo:
- Causa genérica: registrar “erro humano” encerra a investigação antes de explicar como o programa incorreto pode ser selecionado. Descreva a condição que a ação poderá modificar.
- Controle inadequado ao desvio: conferir presença do parafuso não verifica o torque aplicado. Relacione o controle à falha que ele precisa reconhecer.
- Nota sem justificativa: reduzir ocorrência porque houve treinamento exige evidência de que a causa ficou menos provável, conforme o critério adotado.
- Encerramento administrativo: aceitar “equipamento instalado” como comprovação de eficácia deixa sem resposta o comportamento diante das condições de erro.
Outra limitação aparece quando um FMEA de produto semelhante é copiado sem examinar as diferenças. No conjunto aparafusado, uma mudança de componente, sequência ou programa pode alterar a cadeia de falha. O histórico ajuda a começar, mas a equipe precisa confrontá-lo com a configuração que está analisando.
O FMEA precisa de investigação e validação para sustentar suas conclusões#
O FMEA organiza hipóteses sobre falhas e controles. Ele não comprova, sozinho, que uma causa provocou um defeito já observado. Se o conjunto se soltou em campo, a seleção de programa incorreto é uma hipótese a investigar, junto com outras explicações possíveis.
Essa distinção se conecta ao problema discutido em correlação e causalidade na análise de processos: uma relação plausível precisa de evidência para sustentar a conclusão causal. Depois da investigação, o aprendizado retorna ao FMEA.
A análise também não substitui ensaios de engenharia, validação do produto ou avaliação da capacidade dos sistemas de medição. Em sistemas complexos, combinações de falhas e dependências podem exigir análises complementares.
Se houver pouca informação, registre a incerteza e defina como reduzi-la. O mapa de raciocínio aplicado ao Six Sigma ajuda a organizar perguntas, hipóteses e evidências antes de decidir qual análise executar.
O formulário precisa acompanhar a ação até a evidência de eficácia#
A diferença entre um FMEA que orienta decisão e um que enfeita pasta costuma estar no acompanhamento, não na análise. Para aplicar o raciocínio deste artigo, use o template de FMEA em Excel da FX. O arquivo editável reúne cadastro do estudo, análise de falhas, plano de ações, reavaliação e um exemplo didático de montagem.
A planilha prepara 200 registros de risco e 400 ações, calcula o NPR inicial e após as ações e sinaliza pendências de preenchimento, prazos vencidos e encerramentos sem evidência. Um mesmo risco pode ter várias ações vinculadas pelo seu identificador.
Antes de atribuir notas, registre as escalas de severidade, ocorrência e detecção aprovadas para a aplicação. Os campos de critérios ficam disponíveis para essa configuração. Se o estudo adotar AIAG & VDA, a Prioridade de Ação deve ser consultada na tabela pertinente e registrada nos campos próprios; a planilha não deduz AP a partir do NPR.
O arquivo inclui instruções de preenchimento e funciona sem macros. Seus indicadores ajudam a acompanhar o estudo; a decisão sobre o risco continua dependendo da avaliação técnica da equipe.
Comece por uma operação e acompanhe uma cadeia completa#
Escolha uma operação relevante e percorra seu FMEA com quem conhece o processo. Identifique o requisito, o desvio possível, a consequência e a causa considerada. Depois, vá ao posto e verifique como os controles descritos funcionam.
Ao revisar uma ação encerrada, procure a evidência de que ela alterou a condição pretendida. Se a equipe consegue mostrar o que mudou, como testou e como mantém a proteção, o FMEA está cumprindo sua função na rotina da engenharia.
Perguntas frequentes
O que é FMEA e para que serve?
FMEA significa Análise de Modos de Falha e seus Efeitos. É um método estruturado para identificar falhas potenciais, analisar suas consequências e causas e definir ações de redução de risco. A análise apoia decisões sobre o projeto, o processo e os controles e deve ser revista quando essas condições mudam.
Qual é a diferença entre FMEA, DFMEA e PFMEA?
FMEA é o nome geral do método. DFMEA é sua aplicação ao projeto do produto; PFMEA é sua aplicação ao processo de fabricação ou montagem. No mesmo conjunto aparafusado, o DFMEA pode avaliar o dimensionamento da união, enquanto o PFMEA avalia como a montagem pode deixar de atender ao requisito de aperto.
Como calcular o NPR no FMEA?
O Número de Prioridade de Risco é calculado multiplicando severidade, ocorrência e detecção: NPR = S × O × D. Com notas hipotéticas de 8, 4 e 5, o resultado é 160. O número isolado não determina a aceitabilidade do risco, e sua redução percentual não equivale à redução percentual da probabilidade de falha.
Qual é a diferença entre NPR e Prioridade de Ação?
O NPR é o produto das notas de severidade, ocorrência e detecção. Na abordagem AIAG & VDA, a Prioridade de Ação usa combinações desses critérios e as tabelas do manual para orientar a necessidade de ações. Ela não é calculada por faixas de NPR e deve ser aplicada conforme a referência e os requisitos pertinentes ao projeto.
Quando fazer ou revisar o FMEA?
O FMEA deve começar durante o desenvolvimento de um produto ou processo, enquanto ainda há oportunidade de alterar suas condições. A análise deve ser revista diante de mudanças de projeto, materiais, equipamentos, métodos ou controles, além de falhas e novos conhecimentos relevantes. Processos existentes também podem ser analisados para tratar riscos ainda não avaliados.
Melhorar a inspeção reduz a severidade no FMEA?
Melhorar a inspeção pode melhorar a detecção, quando sua eficácia é demonstrada. Isso não reduz, por si só, a gravidade da consequência caso a falha aconteça. A severidade só deve ser revista quando houver uma mudança que altere o efeito considerado, conforme os critérios da metodologia adotada.