
Média boa não é processo estável: o erro que o gráfico de controle esconde
Duas linhas podem fechar o mês com a mesma média e processos completamente diferentes. Como causa comum e causa especial decidem se um processo é estável.
Toda segunda-feira, a mesma reunião. O relatório mensal mostra a linha 3 fechando com 96% das peças dentro da especificação. É a meta. Ninguém comenta.
Na semana seguinte, o mesmo relatório, o mesmo número, a mesma ausência de comentário. E é aí que mora o erro: duas linhas podem fechar o mês com exatamente a mesma média e ser processos completamente diferentes, um deles bem mais perto de dar problema do que o número sozinho deixa ver.
O erro não é calcular a média errado. É usar ela para responder uma pergunta que ela não responde.
A média mede o centro, não a dispersão#
A média é o centro de uma distribuição de valores, não a distribuição inteira. Ela responde "em torno de que valor o processo costuma ficar", e só isso. Não diz nada sobre o quanto os valores individuais se afastam desse centro, nem se esse afastamento muda ao longo do tempo.
Duas distribuições podem ter exatamente a mesma média e formatos completamente diferentes: uma estreita, com quase todos os valores perto do centro, outra larga, ou deslocada em blocos, com o mesmo centro calculado no fim, mas uma trajetória bem diferente para chegar lá.
Isso não é uma sutileza estatística sem consequência prática. É a diferença entre saber o que esperar da próxima semana e não saber.
Duas linhas, a mesma média, dois processos diferentes#
Um exemplo ilustrativo torna isso concreto. Duas linhas produzindo a mesma peça, 16 semanas, percentual de peças dentro da especificação.
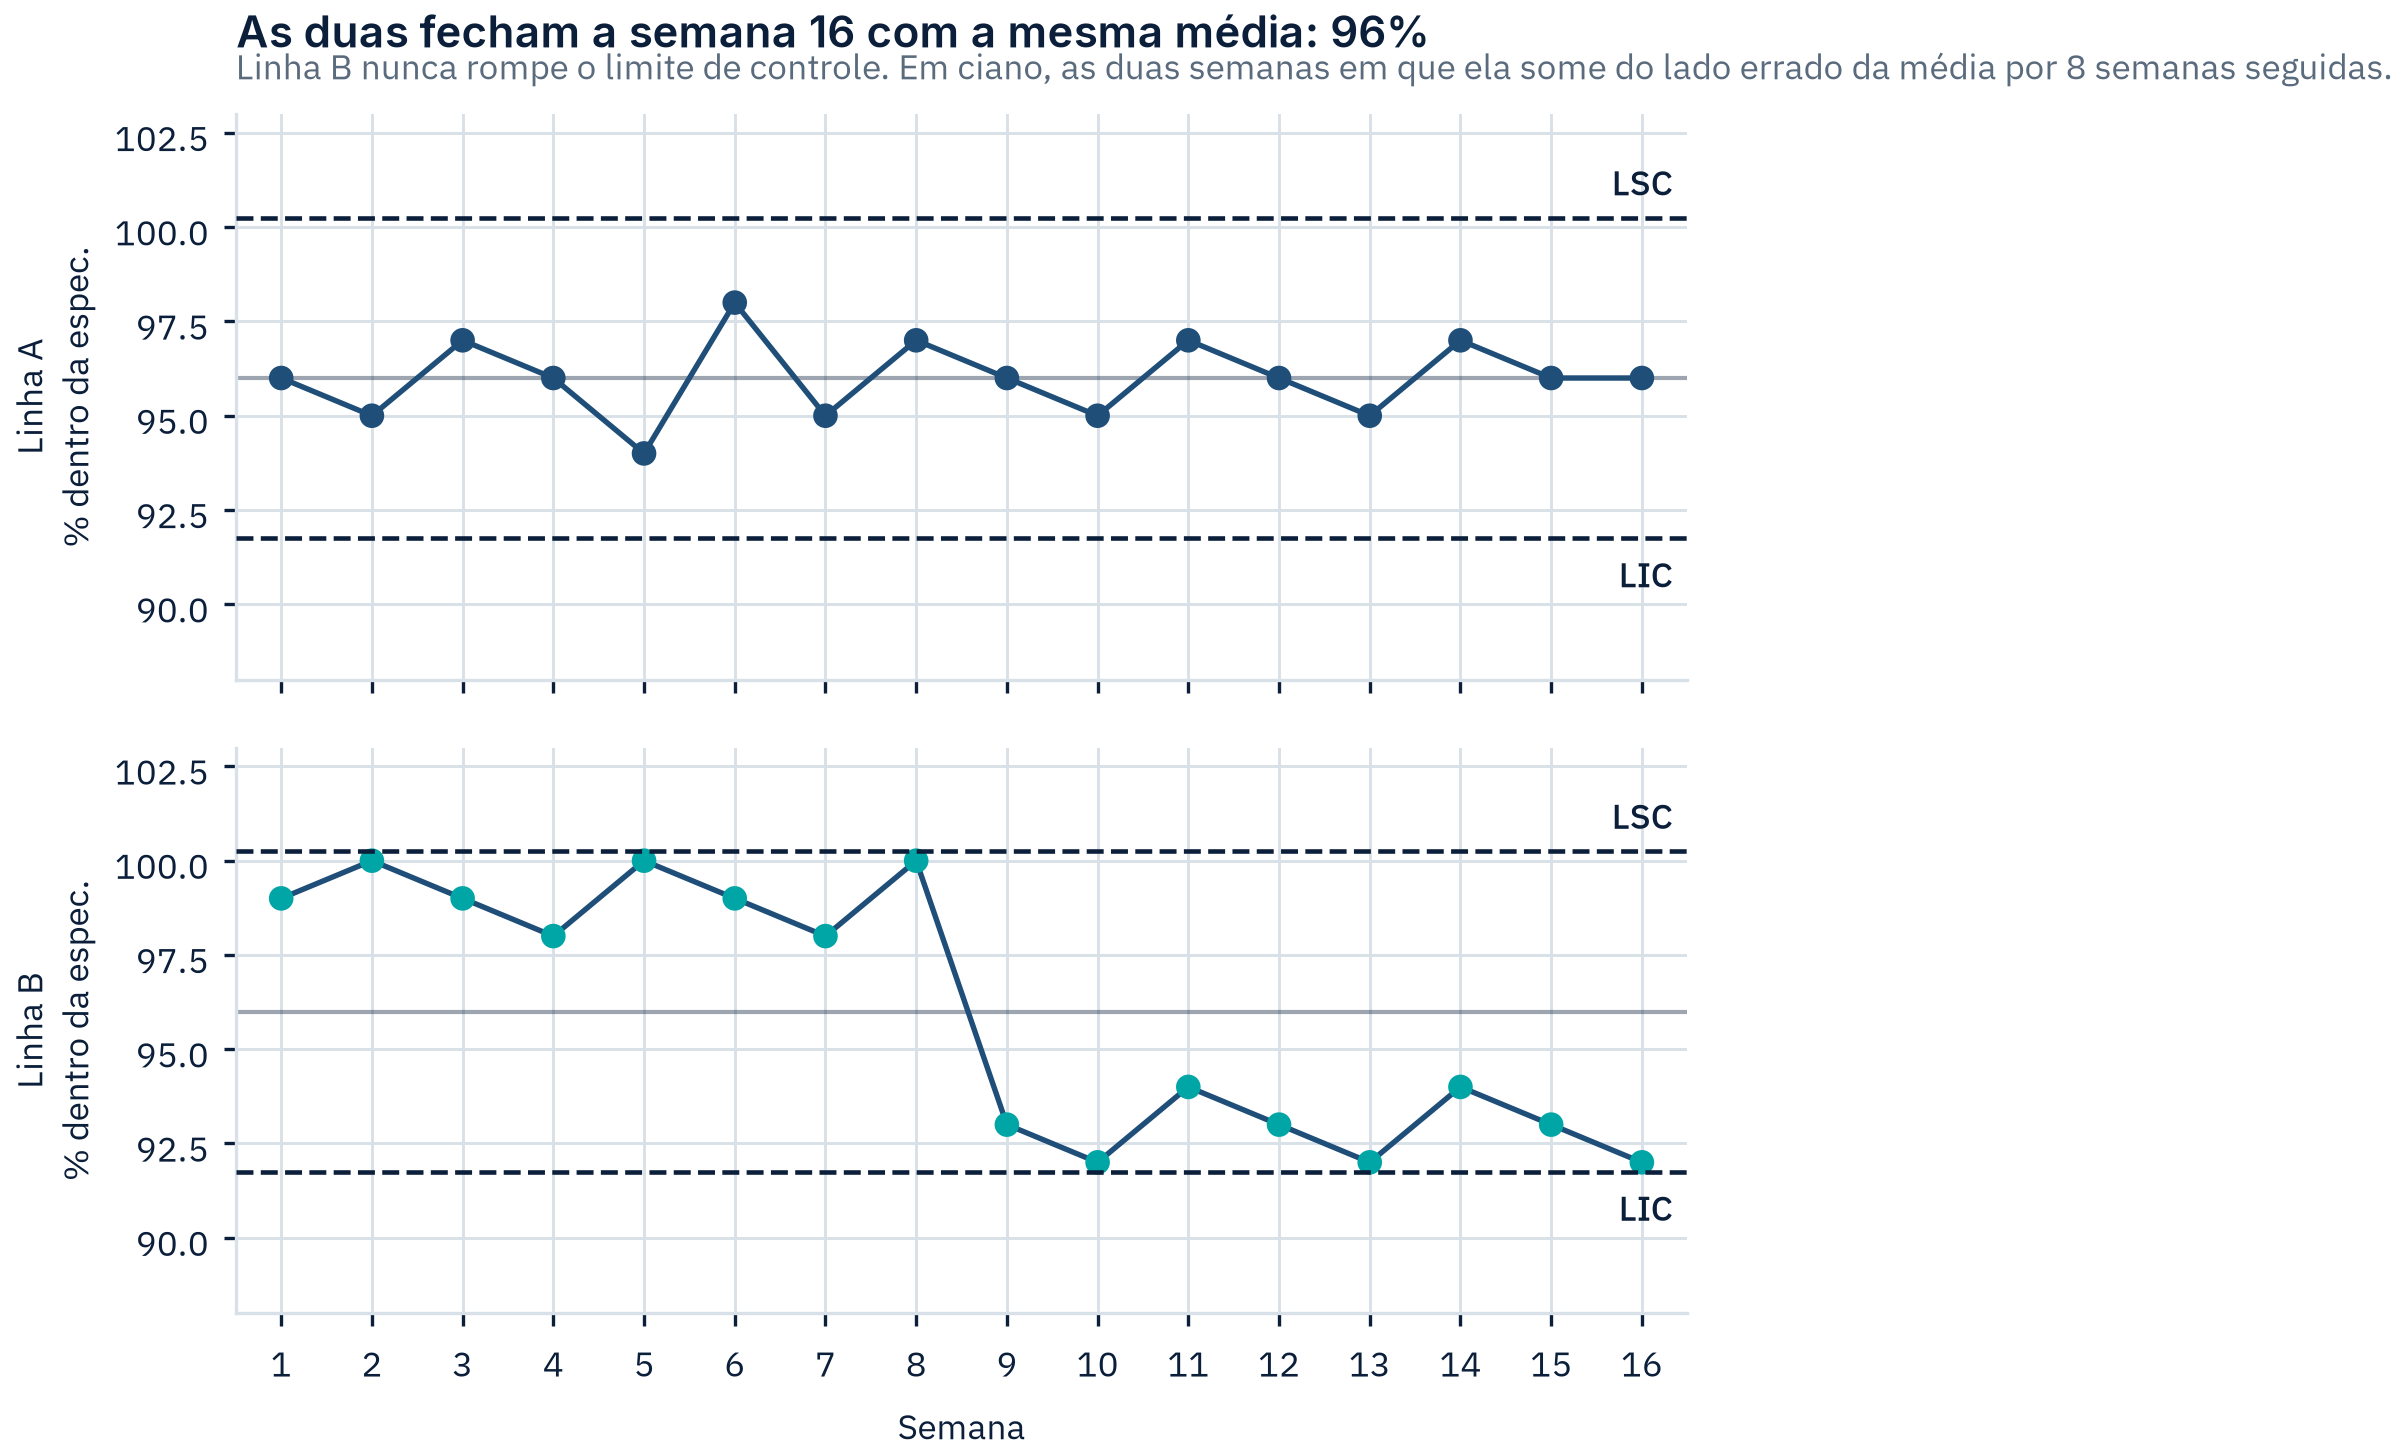
A Linha A oscila em torno de 96% sem direção: uma semana um pouco acima, outra um pouco abaixo, sem sequência. A Linha B passa as oito primeiras semanas girando em torno de 99%, despenca, e passa as oito últimas girando em torno de 93%. As duas fecham a semana 16 com a mesma média, e nenhum ponto da Linha B rompe o limite de controle calculado a partir dos próprios dados.
No relatório mensal, as duas aparecem idênticas. Na prática, uma é um processo estável entregando 96% toda semana. A outra é um processo que mudou de patamar uma vez, e pode mudar de novo.
Causa comum e causa especial decidem a resposta#
A distinção que separa essas duas situações vem do controle estatístico de processo, e tem nome: causa comum e causa especial.
Causa comum é a variação que já faz parte do processo: o efeito cumulativo de dezenas de pequenas fontes, sempre presentes, mesmo em condição normal de operação. Um processo em que só atuam causas comuns é chamado de processo estável, ou sob controle, porque apresenta sempre a mesma variabilidade ao longo do tempo, mesmo sem ser perfeito.
Causa especial é diferente: é uma fonte de variação que não segue o padrão aleatório do processo, como erro de setup, problema pontual de equipamento ou um lote de matéria-prima fora do característico. Ela empurra o processo para fora do seu padrão natural, e ao contrário da causa comum, a correção de uma causa especial costuma se justificar economicamente, porque ataca um evento identificável, não o sistema inteiro.
Há uma segunda confusão que vale desfazer aqui, porque ela anda junto com a primeira: carta de controle não verifica se o produto atende à especificação de projeto. Ela verifica se o processo é estável, ou seja, se produz sempre a mesma coisa. Um processo pode estar perfeitamente estável e produzir fora da especificação, e pode estar instável e, por ora, ainda dentro dela. São perguntas diferentes, e tratar uma como resposta da outra é a origem de boa parte da confusão sobre o que uma carta de controle realmente diz.
O padrão trai antes do limite#
O sinal mais óbvio de causa especial é um ponto que rompe o limite de controle. É também o mais raro, e confiar só nele deixa passar o resto.
O exercício acumulado de décadas de análise de carta de controle consagrou outros padrões, e o mais direto de aplicar sem ferramenta nenhuma é este: sete ou mais pontos consecutivos do mesmo lado da média já são, sozinhos, indício de causa especial, mesmo que nenhum deles tenha rompido o limite. É exatamente o que acontece na Linha B do exemplo acima: duas sequências de oito semanas, uma acima e outra abaixo da média, sem um único ponto fora do limite de controle.
Esse padrão tem causas típicas, e valem como primeiro lugar a olhar quando ele aparece: mudança no ajuste de uma máquina, troca de método ou de material, avaria de um componente, ou variação relevante no lote de matéria-prima recebido. Um processo que sobe ou desce de forma consistente por sete pontos ou mais, mesmo devagar, aponta para desgaste de ferramenta ou de equipamento.
Nenhum desses padrões aparece numa média fechada de mês. Eles só aparecem quando o dado é olhado na ordem em que aconteceu.
Onde isso não basta: quando a média sozinha resolve#
Nem todo processo precisa de carta de controle toda semana. Um processo que já foi verificado como estável ao longo de um período representativo, sem sinal de causa especial, tem na média um resumo confiável: ela vai continuar descrevendo o centro de um comportamento que já se mostrou consistente.
O problema não é a média em si. É usar a média sozinha para decidir se um processo está sob controle, que é justamente a pergunta que ela não responde. Uma vez que a estabilidade já foi verificada, olhar a média a cada período é suficiente até que algo mude. O trabalho de separar causa comum de causa especial se concentra no início do monitoramento, ou depois de qualquer alteração real no processo: máquina, método, material, operador.
O próximo dado que vale olhar#
O relatório mensal não vai deixar de existir, e não precisa. O que muda é a pergunta feita antes de aceitar que "96% está bom": esse número descreve um processo estável, ou só descreve onde ele tende a ficar em média?
Separar essas duas perguntas é o mesmo raciocínio de separar a variável crítica do ruído aplicado ao longo do tempo, em vez de entre variáveis diferentes. E é a mesma disciplina que impede de ler um número como causa antes da hora: correlação não é causalidade, e correlação calculada sobre processo instável mistura dois regimes no mesmo coeficiente. E é um raciocínio que se aplica com a planilha que já existe pronta: a carta de controle X̄–R monta os limites e separa a variação dentro do subgrupo da variação entre subgrupos, sem exigir nenhum software novo.
Perguntas frequentes
O que é variabilidade sob controle?
É um processo em que só atuam causas comuns: as pequenas fontes de variação que fazem parte da própria natureza do processo e produzem sempre a mesma amplitude de resultado ao longo do tempo. Um processo com variabilidade sob controle é previsível, mesmo sem ser perfeito: dá para dizer, com dado, dentro de que faixa o próximo resultado vai cair.
Média boa significa que o processo está estável?
Não. A média mede o centro da distribuição, não a dispersão em volta dele. Duas linhas de produção podem fechar o mês com exatamente a mesma média e ter processos completamente diferentes: uma estável, outra alternando entre patamares altos e baixos. A média sozinha não distingue as duas situações.
Qual a diferença entre causa comum e causa especial?
Causa comum é a variação que já faz parte do processo, resultado de dezenas de pequenas fontes atuando ao mesmo tempo: folga de máquina, pequena diferença de matéria-prima, variação normal de operador. Causa especial é uma fonte de variação que não é natural ao processo, como erro de setup, quebra de ferramenta ou lote de matéria-prima fora do padrão. A distinção importa porque a ação é diferente: causa comum se resolve com mudança no sistema inteiro; causa especial se resolve identificando e eliminando o evento pontual.
Como saber se um processo está sob controle estatístico?
Colocando os dados numa carta de controle e checando dois sinais. O primeiro é ponto fora dos limites de controle, calculados a partir da própria variação do processo. O segundo, mais esquecido, é o padrão dos pontos dentro do limite: uma sequência de sete ou mais pontos consecutivos do mesmo lado da média já indica causa especial, mesmo sem nenhum ponto ter rompido o limite.
Carta de controle serve para verificar se o produto está dentro da especificação?
Não, e essa confusão é comum. A carta de controle, na forma original, verifica se o processo é estável, ou seja, se ele produz sempre com a mesma variabilidade ao longo do tempo. Ela não compara o resultado com a especificação de projeto. Um processo pode estar perfeitamente estável e ainda assim produzir fora da especificação, e pode estar instável e ainda assim, por ora, dentro dela.
Quem escreveu
Fernando Henrique Branco
Engenharia Industrial · Excelência Operacional · Estratégia Industrial
Começou como técnico de usinagem de precisão e operador de produção, e passou por laboratório, auditoria da qualidade e engenharia de processos antes de chegar à coordenação. Hoje é Coordenador de Engenharia Industrial na Docol, à frente de 19 profissionais que cobrem a cadeia completa de processos: fundição, injeção, usinagem, galvanoplastia, conformação, forjamento e montagem.