
Y = f(X): como separar a variável crítica do ruído
Todo resultado de processo é função de algumas entradas que importam e muitas que não importam. O trabalho de engenharia é dizer, com dado, quais são quais.
Quando uma peça sai fora de especificação, a reação comum é ajustar tudo que estiver ao alcance: temperatura, pressão, tempo, lote de matéria-prima, operador. Às vezes funciona, e é aí que mora o problema, porque não se sabe por que funcionou. No próximo turno, o defeito volta.
Em termos simples: todo resultado que você mede é consequência de algumas causas que realmente importam, escondidas entre muitas outras que quase não importam. A forma estruturada de separar as duas cabe numa equação curta: Y = f(X).
O que a equação diz#
O resultado que você mede, o Y (a cota da peça, o refugo, a capacidade da linha), é função de um conjunto de entradas, os X (parâmetros de processo, materiais, método, ambiente). A questão não é se existe relação. É quais X, entre as dezenas possíveis, realmente governam o Y, e quais são apenas ruído que consome atenção.
Os três grupos de X#
Ao mapear um processo, as entradas se separam em três grupos:
- X críticos: mudam o Y de forma mensurável. São poucos. É onde a intervenção precisa concentrar.
- X de ruído: variam, mas não movem o Y de forma relevante. Ajustá-los dá a ilusão de controle e custa tempo.
- X de estabilidade: precisam ser mantidos fixos para os críticos se comportarem de forma previsível.
O erro mais caro é tratar um X de ruído como se fosse crítico: perseguir uma variável que não governa o resultado. É por pular essa separação que tantos programas de melhoria começam pela ferramenta, o erro que quase toda fábrica comete antes de começar.
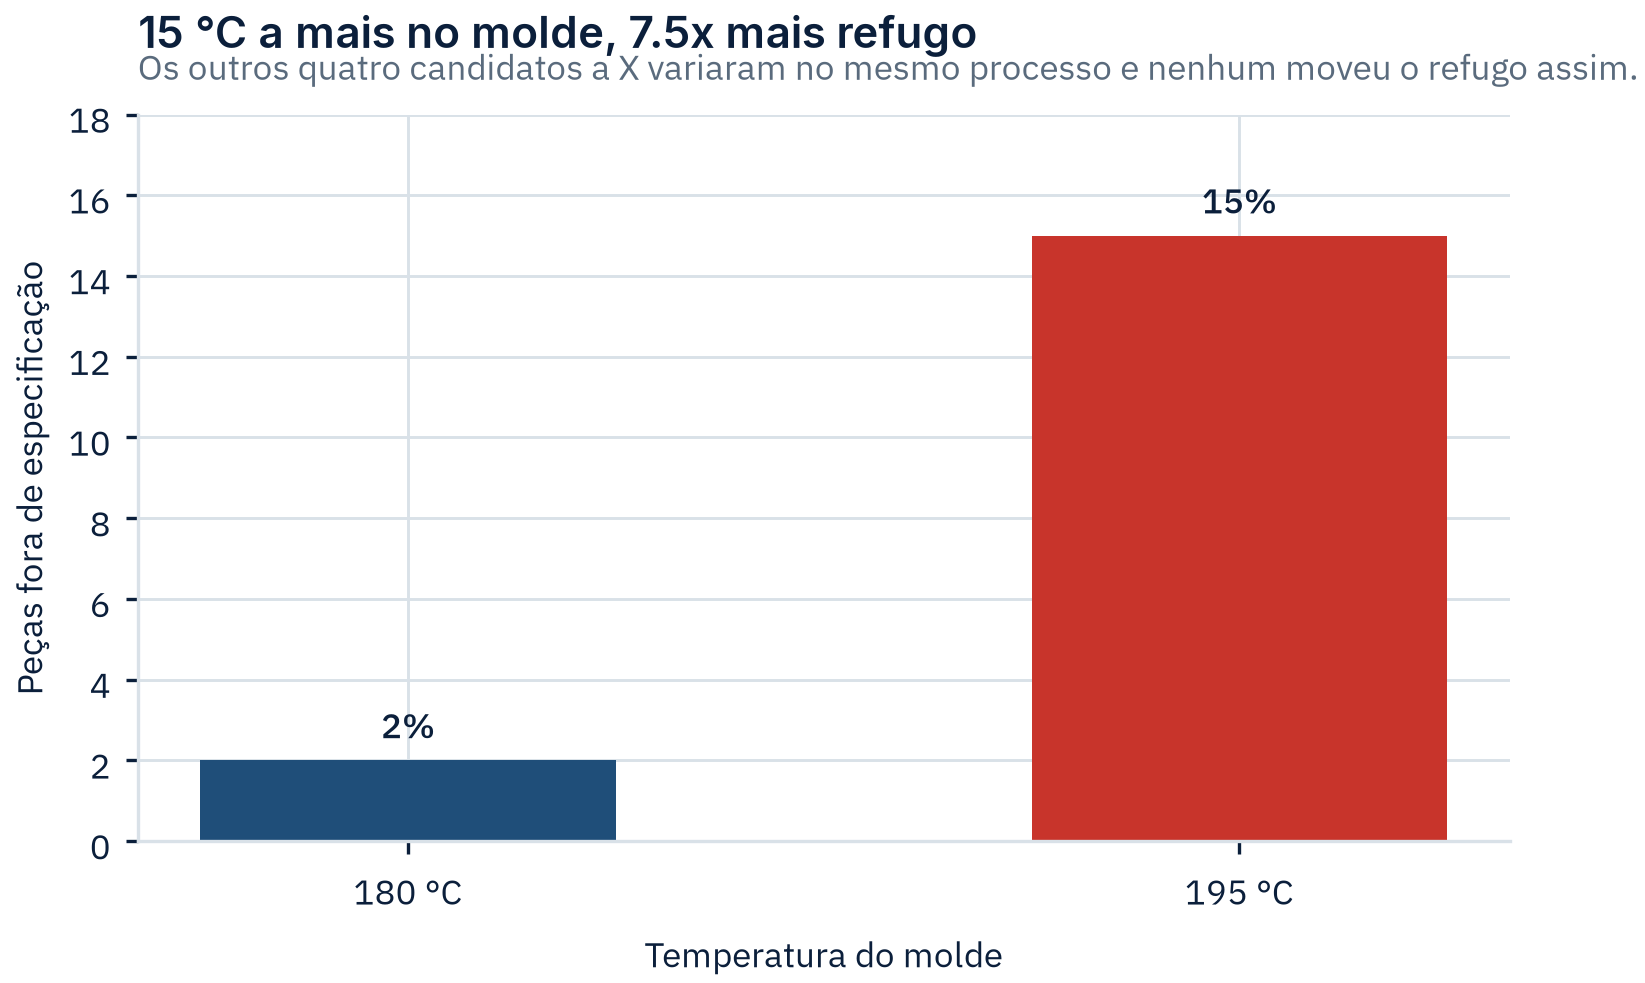
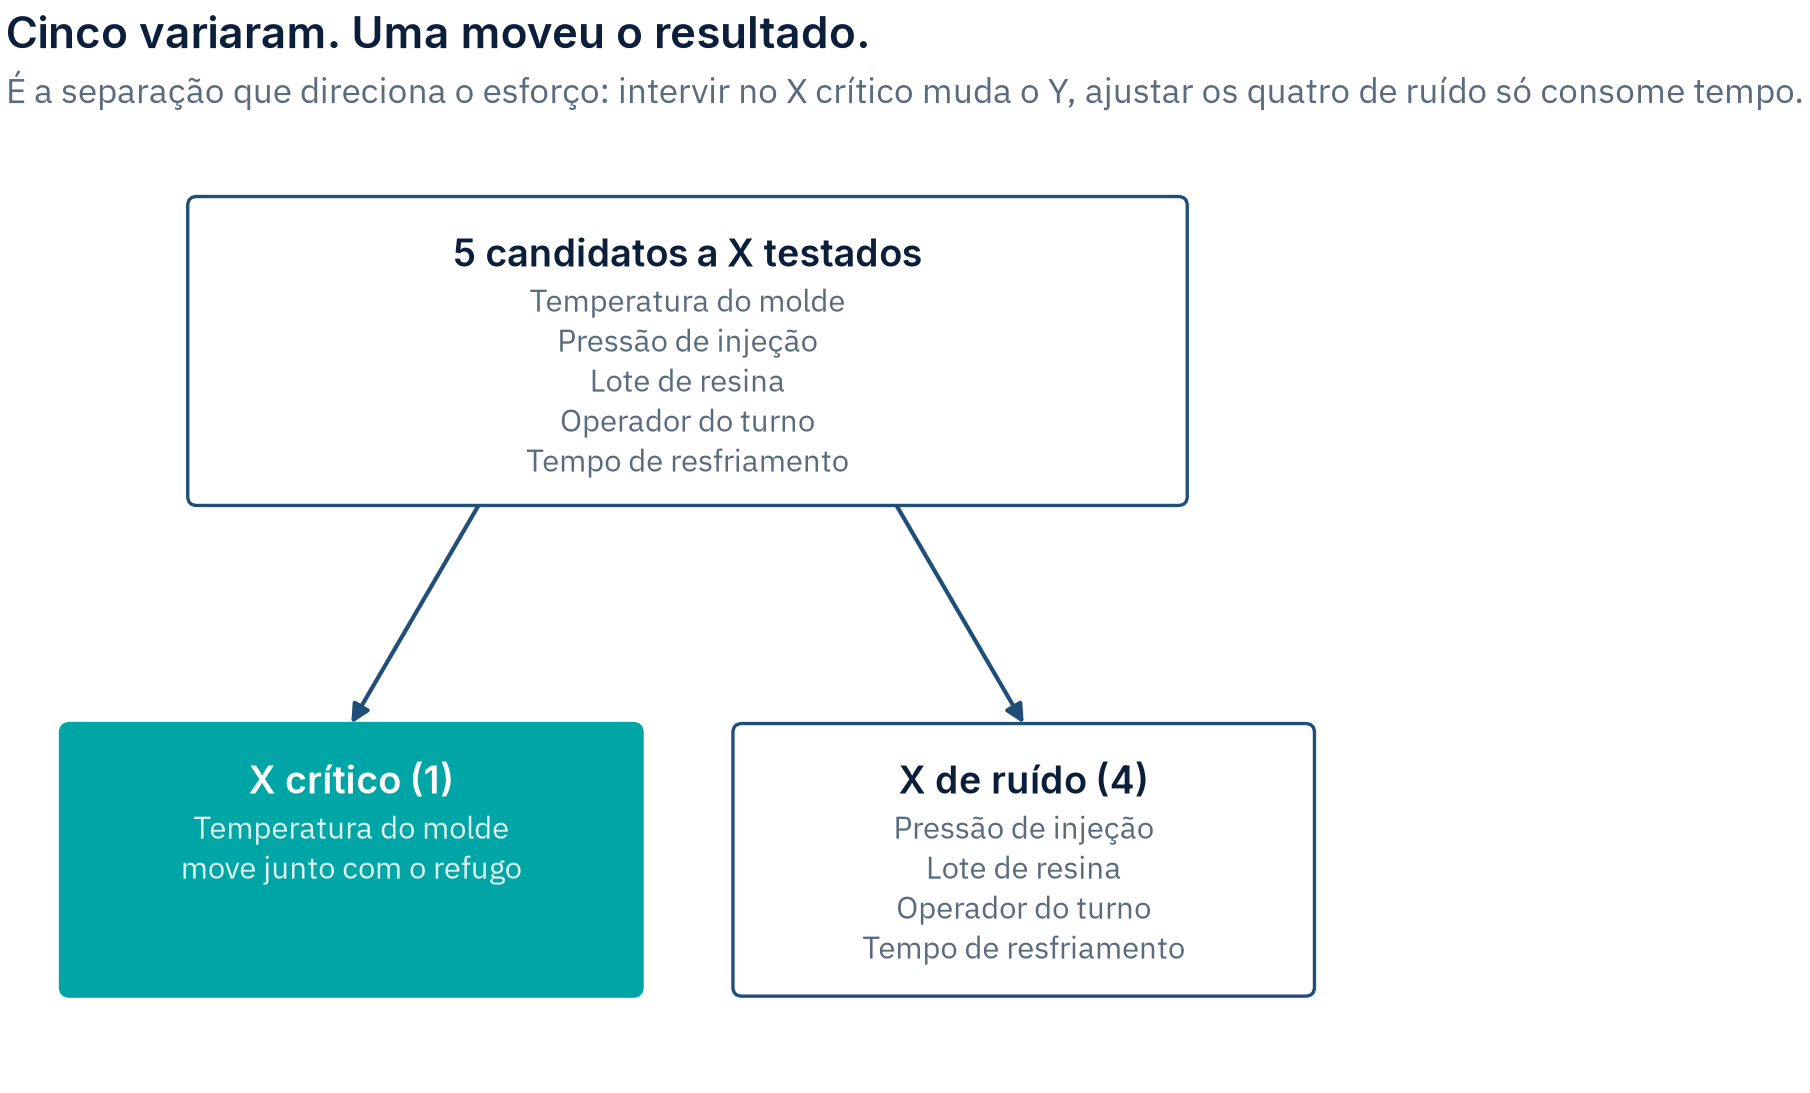
Um exemplo ilustrativo torna isso concreto. Uma peça injetada sai fora de especificação em 8% dos lotes, e cinco candidatos entram na lista de suspeitos: temperatura do molde, pressão de injeção, lote de resina, operador do turno, tempo de resfriamento. Cruzando o histórico do processo com o resultado, só um deles se move junto com o refugo: quando a temperatura do molde sobe de 180°C para 195°C, o refugo salta de 2% para 15%. Os outros quatro variam também, mas nenhum acompanha o refugo. Temperatura do molde é X crítico. Os outros quatro, nesse processo, são X de ruído: continuam variando, e ajustá-los não muda uma peça sequer.
Como se separa isso na prática#
Não por intuição. Por método:
O Mapa de Raciocínio registra a pergunta aberta, as teorias consideradas e a evidência capaz de mudar a investigação antes que uma destas ferramentas seja escolhida.
- Mapa do processo para listar todos os X candidatos, sem filtrar cedo demais.
- Análise de dados do histórico do processo para ver quais X se movem junto com o Y. Mover junto é o começo da investigação e não o fim dela: correlação não é causalidade, e a mesma associação observada é compatível com quatro estruturas, das quais só uma autoriza intervir no X.
- Delineamento de experimentos (DOE), quando o histórico não basta, para provocar o processo de forma controlada e medir a resposta. O procedimento está desenvolvido na apostila Estatística Aplicada à Engenharia de Processos e à Qualidade.
- Estudo de capabilidade e CEP para saber se o X crítico está estável antes de tirar conclusão sobre ele. Média boa não é a mesma coisa que processo estável, e a carta de controle X̄–R é a planilha que usamos para separar a variação dentro da variação entre subgrupos.
Por que isso muda a conversa#
Quando a variável crítica está identificada, a discussão deixa de ser sobre opinião ("acho que é a temperatura") e passa a ser sobre evidência ("a temperatura explica 70% da variação da cota, e ela está oscilando 12 °C entre turnos"). A partir daí, a intervenção é dirigida, e a rotina de controle tem o que monitorar.
Y = f(X) não é uma fórmula para decorar. É a disciplina de não gastar esforço em X que não movem o Y: a diferença, na prática, entre um processo que você controla e um que apenas observa.
Perguntas frequentes
O que significa Y = f(X) na engenharia de processos?
É a forma estruturada de dizer que o resultado medido é consequência de um conjunto de entradas. O Y é o resultado que se mede (a cota da peça, o refugo, a capacidade da linha), e os X são as entradas: parâmetros de processo, materiais, método, ambiente. A questão nunca é se existe relação, mas quais X, entre as dezenas possíveis, realmente governam o Y.
Qual a diferença entre X crítico, X de ruído e X de estabilidade?
X críticos mudam o Y de forma mensurável e são poucos: é onde a intervenção precisa concentrar. X de ruído variam mas não movem o Y de forma relevante, e ajustá-los dá ilusão de controle e custa tempo. X de estabilidade precisam ser mantidos fixos para que os críticos se comportem de forma previsível. O erro mais caro é tratar um X de ruído como se fosse crítico.
Como identificar a variável crítica de um processo?
Por método, não por intuição. Primeiro um mapa do processo que liste todos os X candidatos sem filtrar cedo demais. Depois análise do histórico para ver quais X se movem junto com o Y. Quando o histórico não basta, delineamento de experimentos (DOE) para provocar o processo de forma controlada e medir a resposta. E estudo de capabilidade com CEP para saber se o X crítico está estável antes de tirar conclusão sobre ele.
Por que ajustar vários parâmetros ao mesmo tempo não resolve o defeito?
Porque mesmo quando funciona não se sabe por que funcionou, e no próximo turno o defeito volta. Ajustar tudo que está ao alcance (temperatura, pressão, tempo, lote, operador) mistura as causas que importam com as que quase não importam. Sem separar as duas, não há o que monitorar depois nem como reproduzir o acerto.
O que muda depois de identificar a variável crítica?
A discussão deixa de ser sobre opinião e passa a ser sobre evidência: em vez de "acho que é a temperatura", passa a ser possível afirmar quanto da variação aquela variável explica e quanto ela está oscilando. A partir daí a intervenção é dirigida e a rotina de controle tem o que monitorar.
Quem escreveu
Fernando Henrique Branco
Engenharia Industrial · Excelência Operacional · Estratégia Industrial
Começou como técnico de usinagem de precisão e operador de produção, e passou por laboratório, auditoria da qualidade e engenharia de processos antes de chegar à coordenação. Hoje é Coordenador de Engenharia Industrial na Docol, à frente de 19 profissionais que cobrem a cadeia completa de processos: fundição, injeção, usinagem, galvanoplastia, conformação, forjamento e montagem.