
Teoria das Restrições não é só encontrar gargalos: é saber onde melhorar primeiro
Entenda a Teoria das Restrições com um exemplo simples: o que é uma restrição, quais são os cinco passos da TOC e quando usar a abordagem.
Uma linha precisa entregar 105 unidades por dia, mas entrega 90. Na reunião, cada área traz uma explicação. O corte sofre pequenas paradas. A montagem tem a menor eficiência reportada. Antes do teste aparece a maior fila da fábrica quando a montagem libera seus lotes. A usinagem parece tranquila: trabalha o dia inteiro, quase não reclama e raramente fica sem material.
Você tem recurso para melhorar apenas uma dessas etapas. Onde colocaria sua melhor equipe de engenharia?
A Teoria das Restrições, ou TOC, existe para tornar essa decisão menos intuitiva e mais sistêmica. Ela é uma abordagem de gestão que identifica o fator que mais limita um sistema em relação ao seu objetivo e concentra nele as decisões de melhoria.
Essa definição parece simples. A mudança que ela provoca, não. Ela troca a pergunta "onde existe oportunidade de melhorar?" por outra muito mais exigente: "qual melhoria realmente muda o resultado do conjunto?"
A TOC começa pelo sistema, não pela ferramenta#
Antes de procurar uma restrição, é preciso declarar o que o sistema deve entregar. Uma linha pode existir para produzir peças boas no ritmo da demanda. Um centro de distribuição, para atender pedidos completos no prazo. Um projeto, para entregar um resultado dentro do escopo e da data. Sem um objetivo, qualquer coisa inconveniente pode receber o nome de restrição.
No nosso exemplo, o sistema começa no corte, termina no teste e precisa entregar 105 unidades boas por dia. Agora as quatro etapas podem ser comparadas na mesma unidade:
| Etapa | Capacidade demonstrada |
|---|---|
| Corte | 120 unidades por dia |
| Usinagem | 90 unidades por dia |
| Montagem | 110 unidades por dia |
| Teste | 130 unidades por dia |
A resposta aparece: a linha não entrega mais de 90 porque a usinagem não consegue processar mais de 90. O corte pode produzir 120, mas parte desse volume esperará. A montagem e o teste também têm folga, mas não conseguem montar ou testar a 91ª unidade que a usinagem ainda não entregou.
A restrição não é necessariamente o lugar com mais problema visível. É o lugar em que uma mudança altera o limite do sistema.
Eis a simplicidade na complexidade: uma operação pode ter centenas de problemas, mas poucos deles governam seu resultado no mesmo momento.
Melhorar uma etapa pode deixar a saída exatamente igual#
Suponha que a equipe escolha a montagem. Depois de uma semana de estudo, sua capacidade sobe de 110 para 130 unidades por dia. O projeto foi bem executado. O indicador da montagem melhorou. Mesmo assim, a linha continua entregando 90.
Agora escolha o teste. Uma automação eleva sua capacidade de 130 para 150. A fila talvez diminua por algum tempo e o indicador local fique bonito. A saída da linha permanece em 90.
Por fim, a equipe atua na usinagem. Organiza o abastecimento, evita que peças defeituosas consumam seu tempo, desloca atividades que podem ser feitas fora dela e reduz pequenas paradas. Sua capacidade passa de 90 para 105. Pela primeira vez, a saída do sistema pode chegar às 105 unidades exigidas.
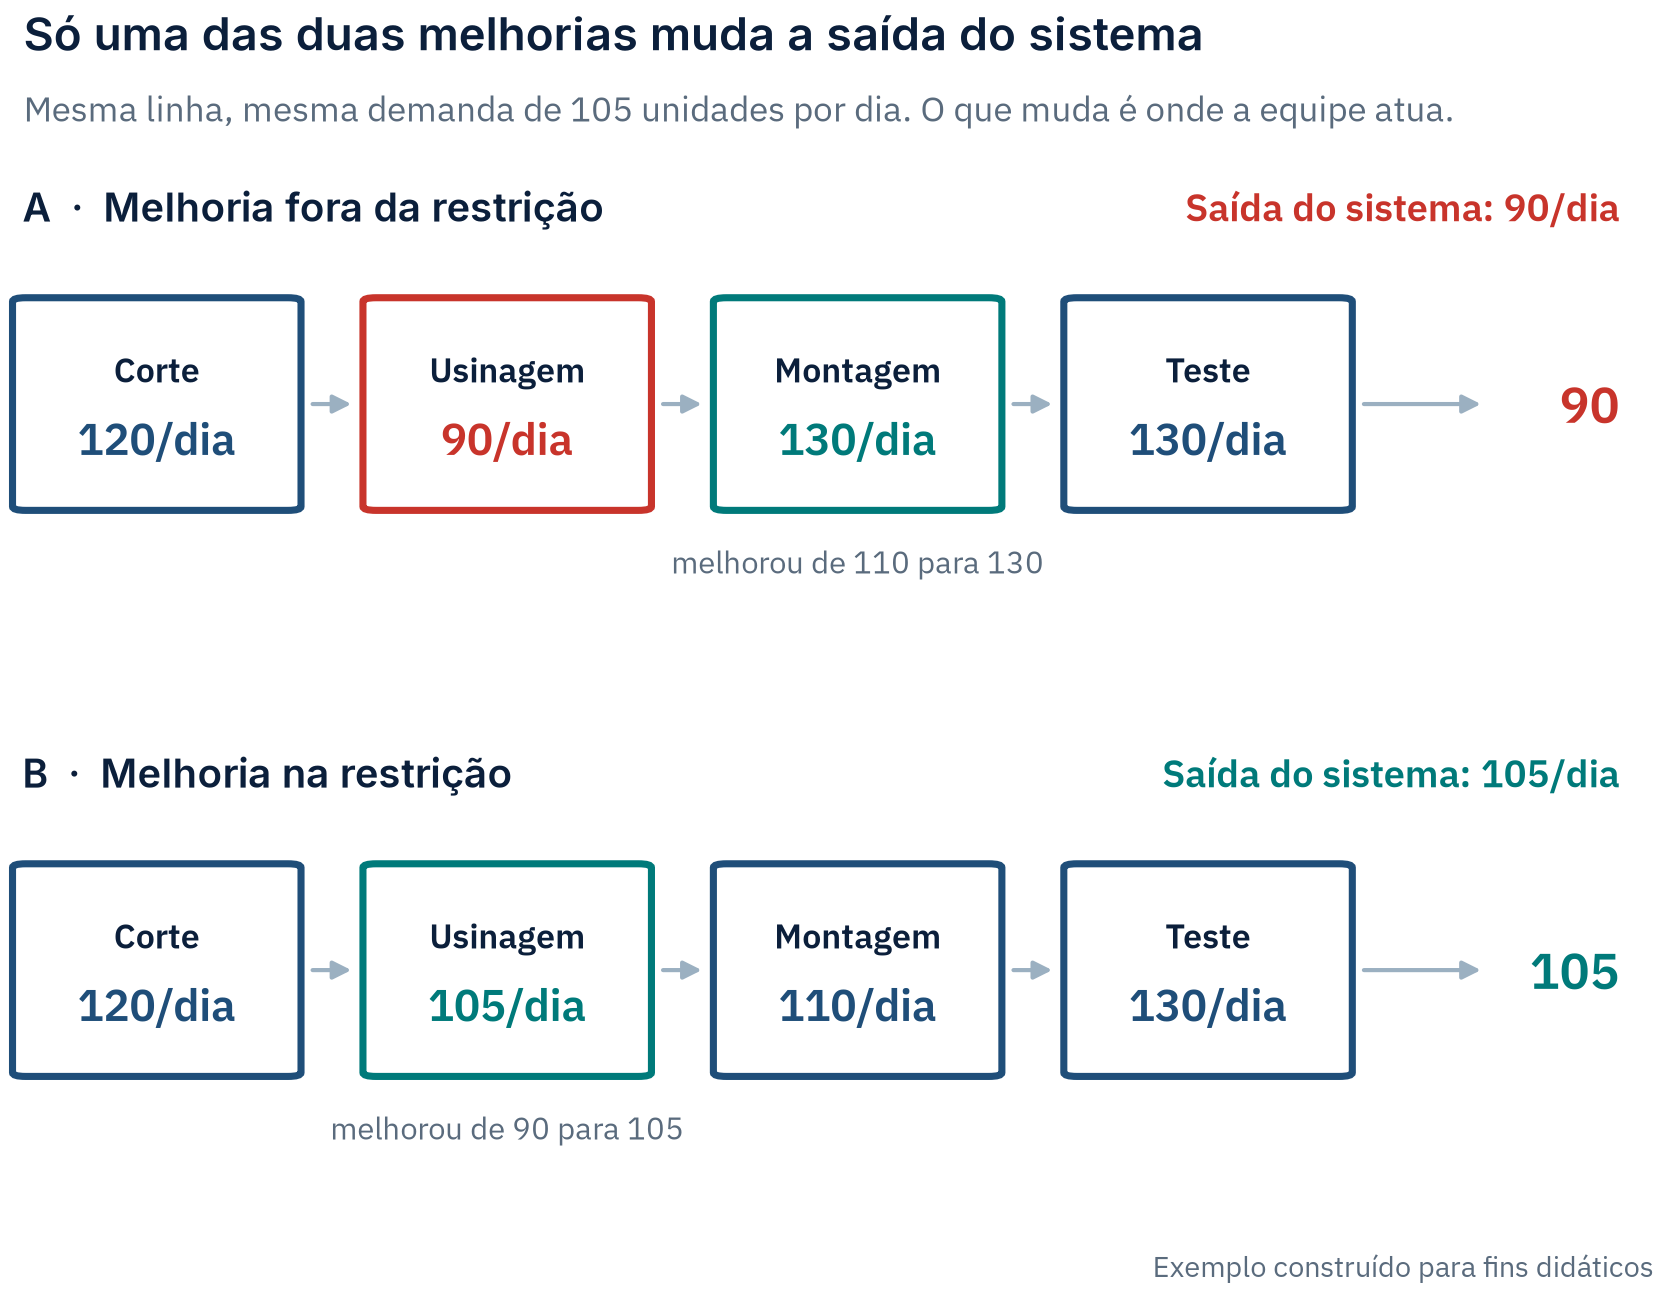
Isso não torna toda melhoria fora da restrição inútil. Segurança, qualidade, ergonomia, conformidade e risco podem justificar uma intervenção por si mesmos. O cuidado é não prometer aumento da capacidade global quando a mudança não produz esse efeito.
Se você guardar uma ideia: uma melhoria local só vira melhoria do sistema quando muda uma medida do sistema.
Os cinco passos transformam foco em melhoria contínua#
Encontrar a restrição é apenas o começo. A TOC organiza a ação em cinco passos de focalização. Antes deles existe um passo lógico, algumas vezes chamado de passo zero: definir o objetivo e as medidas do sistema.
1. Identificar a restrição#
O primeiro passo é descobrir o que realmente limita o resultado. No exemplo, a usinagem entrega 90 unidades diante de uma demanda de 105.
Nem sempre a etapa com maior fila, pior eficiência ou mais reclamações será a resposta. Esses sinais descrevem partes do processo. A restrição descreve a relação entre o sistema e o que ele precisa entregar. Por isso, gargalo e restrição não são sinônimos.
2. Explorar a restrição#
Explorar significa aproveitar melhor a capacidade que já existe antes de comprar mais. Não significa explorar pessoas.
Se a usinagem limita a fábrica, ela não deve esperar material, ferramenta, informação ou decisão. Seu tempo não deve ser consumido por uma atividade que poderia ser feita em outra etapa. Defeitos deveriam ser detectados antes de ocupar seus minutos mais escassos.
Esse passo costuma revelar capacidade escondida. O ativo não mudou. O modo como o sistema protege seu tempo, sim.
3. Subordinar o restante#
Subordinar não significa declarar as outras áreas menos importantes. Significa alinhar suas decisões ao desempenho do conjunto.
O corte tem capacidade para 120, mas a usinagem processa 90. Produzir 120 todos os dias apenas para manter o corte ocupado cria estoque em processo. Material se acumula, ocupa espaço, alonga o prazo e esconde prioridades. Subordinar pode significar liberar trabalho no ritmo que a restrição consegue absorver e usar a folga das outras etapas para protegê-la.
Aqui a TOC confronta uma crença comum: manter todos os recursos ocupados não é o mesmo que manter o sistema produtivo.
4. Elevar a restrição#
Se explorar e subordinar não forem suficientes, chega a hora de adicionar capacidade. Pode ser um novo ferramental, outro turno, terceirização, desenvolvimento de fornecedor, automação ou equipamento.
A ordem importa. Investir antes de organizar o uso da capacidade atual pode comprar uma versão maior do mesmo desperdício. Elevar vem depois porque normalmente exige mais dinheiro, tempo e risco.
5. Recomeçar quando a restrição mudar#
Ao elevar a usinagem de 90 para 105, o limite anterior desaparece. Se a demanda continuar em 105, o mercado pode se tornar a restrição. Se a demanda subir, a montagem, com capacidade de 110, será a próxima candidata.
A TOC não promete eliminar todas as restrições. Isso seria impossível: quando um limite deixa de governar o sistema, outro assume. O quinto passo impede que a empresa continue melhorando o ponto que já deixou de ser decisivo.
A restrição nem sempre é uma máquina#
O exemplo industrial torna o raciocínio visível, mas também cria uma armadilha: imaginar que toda restrição tem motor, ciclo e operador.
Uma restrição pode ser:
- um recurso físico: uma etapa possui menos capacidade efetiva que a demanda;
- um fornecedor ou material: a operação conseguiria produzir mais, mas uma entrada crítica não chega no ritmo necessário;
- o mercado: a empresa tem capacidade para entregar mais do que consegue vender;
- uma política: um lote mínimo, uma regra de prioridade ou uma aprovação impede o fluxo;
- uma competência ou decisão: todo o trabalho espera por uma pessoa, conhecimento raro ou autorização centralizada.
Pense em um escritório de engenharia no qual doze projetistas trabalham, mas apenas uma pessoa aprova os desenhos. Contratar mais projetistas aumenta o volume que chega à fila de aprovação. Não aumenta a quantidade de projetos liberados. A aparência mudou; a lógica é a mesma da linha.
Por isso, procurar apenas a máquina mais lenta reduz a TOC a uma pequena parte do que ela oferece. A pergunta correta continua sendo: o que, se melhorasse, permitiria ao sistema entregar mais de seu objetivo?
A TOC troca ocupação local por resultado global#
Se cada área for avaliada apenas pela própria eficiência, todas tentarão produzir o máximo. O resultado pode ser uma fábrica cheia de material e uma expedição que continua atrasada.
A TOC propõe olhar para medidas globais. Em sua formulação econômica, três delas ajudam a organizar a decisão:
- ganho, ou throughput: o ritmo em que o sistema gera dinheiro por meio das vendas;
- inventário ou investimento: o dinheiro comprometido no que se pretende transformar em venda;
- despesa operacional: o dinheiro gasto para transformar esse investimento em ganho.
Esta não é uma aula de Contabilidade de Ganhos, mas a mudança de lente importa. Uma etapa pode celebrar mais produção enquanto o sistema acumula estoque. Outra pode parecer ociosa justamente porque possui a folga necessária para proteger o fluxo.
O indicador local responde como uma parte trabalhou. A medida global responde se o sistema chegou mais perto do objetivo. Quando as duas apontam em direções diferentes, a TOC dá prioridade ao sistema.
A teoria é maior que os cinco passos#
Os cinco passos são a melhor porta de entrada porque tornam o princípio do foco imediatamente aplicável. A Teoria das Restrições, porém, desenvolveu aplicações para problemas diferentes.
Tambor-Pulmão-Corda sincroniza a produção ao ritmo da restrição e usa proteção para que a variação normal não interrompa o fluxo. Corrente Crítica leva a lógica de dependência, recurso e proteção para a gestão de projetos. Processos de Pensamento ajudam a investigar problemas centrais, conflitos e mudanças necessárias. Contabilidade de Ganhos avalia decisões pelo efeito sobre o resultado global.
Eliyahu Goldratt difundiu essa forma de pensar para um público amplo no romance empresarial A Meta. O corpo de conhecimento continuou evoluindo para produção, projetos, distribuição, estratégia e gestão. A TOCICO, organização internacional dedicada à TOC, apresenta os cinco passos como o núcleo de uma abordagem mais ampla para administrar sistemas complexos.
TOC em uma conversa prática
No canal Teoria das Restrições na Prática, Fernando Branco conversa com Fabiano Almeida sobre seu primeiro contato com a TOC, a integração com WCM, Lean e Six Sigma e o papel da atenção gerencial na escolha do problema certo.
Prefere assistir no YouTube? Abrir o vídeo no YouTube.
A TOC mostra onde agir, mas o problema define como agir#
Discussões sobre metodologia costumam virar escolhas de torcida: Lean ou Six Sigma? TOC ou WCM? Como Fernando comenta no vídeo, é a versão da Excelência Operacional para PlayStation versus Xbox ou Cristiano Ronaldo versus Messi. A comparação rende conversa, mas ajuda pouco quem precisa resolver um processo.
As abordagens respondem a perguntas diferentes e podem trabalhar em sequência:
- TOC: onde está o fator que limita o resultado global?
- Lean: como melhorar fluxo, reduzir espera e desperdício e construir um método estável?
- Six Sigma: como entender e reduzir uma variação de causa desconhecida?
- Engenharia: como modificar, dimensionar ou reprojetar o processo?
- WCM: como organizar uma estrutura abrangente e disciplinada de melhoria por pilares?
Imagine que a usinagem seja a restrição, mas perca capacidade porque o diâmetro produzido varia sem causa conhecida. A TOC direciona a atenção para a usinagem. Um projeto Six Sigma pode investigar os fatores que governam a variação. Ferramentas Lean podem organizar abastecimento, setup e trabalho padronizado. A engenharia pode alterar ferramental ou parâmetros quando a relação física estiver demonstrada.
Nenhuma dessas contribuições diminui as demais. A TOC ajuda a escolher onde concentrar a melhoria. A natureza do problema define como essa melhoria será feita.
Esse também é um limite importante. Conhecer a restrição não revela automaticamente a causa de suas perdas. Foco sem diagnóstico pode produzir uma intervenção bem direcionada ao lugar certo e tecnicamente errada para o problema.
Uma pergunta simples mostra se a melhoria está no lugar certo#
Você não precisa iniciar uma implantação formal de TOC para testar seu raciocínio. Escolha um sistema que tenha começo, fim e uma saída observável. Depois, responda:
- Qual é o objetivo deste sistema?
- Qual medida mostra sua saída global?
- Quanto ele precisa entregar?
- O que parece limitar essa entrega hoje?
- Se esse fator melhorasse 10%, a saída do sistema também melhoraria?
A última pergunta é o teste. Se a resposta for não, você encontrou um problema, talvez importante, mas ainda não encontrou a restrição do resultado que declarou. Se a resposta for sim, procure confirmação no comportamento real: houve algum período em que esse fator trabalhou melhor? A saída do sistema subiu junto?
Volte agora à linha do início. A fila diante do teste era o sinal mais visível. A menor eficiência da montagem era o pior indicador local. A usinagem parecia saudável porque nunca ficava sem trabalho. Exatamente por isso ela governava o ritmo do conjunto.
Esse é o valor mais imediato da Teoria das Restrições: ela não oferece mais uma lista de lugares para melhorar. Ela ajuda a decidir qual melhoria merece vir primeiro.
O próximo passo é aprender a separar percepção de evidência. Veja por que gargalo e restrição não são a mesma coisa e como confirmar o ponto que realmente limita uma linha.
Perguntas frequentes
O que é a Teoria das Restrições?
A Teoria das Restrições, ou TOC, é uma abordagem de gestão que identifica o fator que mais limita um sistema em relação ao seu objetivo e concentra nele as decisões de melhoria. Sua lógica central é que melhorar partes sem atuar sobre a restrição pode elevar indicadores locais sem mudar o resultado do conjunto.
Quais são os cinco passos da Teoria das Restrições?
Os cinco passos são identificar a restrição, explorar sua capacidade atual, subordinar o restante do sistema a essa decisão, elevar a restrição quando necessário e recomeçar quando o limite mudar de lugar. Antes deles existe uma condição lógica: definir o objetivo do sistema e como seu resultado será medido.
Qual é a diferença entre gargalo e restrição?
Gargalo é o recurso de menor capacidade dentro de um conjunto. Restrição é o fator que limita o sistema em relação ao resultado que ele precisa entregar. Se o gargalo ainda possui capacidade maior que a demanda, ele existe, mas não é uma restrição interna.
A Teoria das Restrições serve apenas para indústrias?
Não. A restrição pode estar em uma máquina, mas também em uma regra, aprovação, competência, fornecedor, mercado ou recurso compartilhado. A mesma lógica pode ser aplicada a operações industriais, serviços, projetos, cadeias de suprimentos e processos administrativos.
Qual é a diferença entre TOC, Lean e Six Sigma?
A TOC ajuda a localizar o fator que limita o resultado global e a concentrar esforço nele. Lean é especialmente forte na melhoria do fluxo, redução de desperdícios e construção de padrões; Six Sigma investiga variabilidade e causas complexas com dados. Elas não precisam competir: a natureza do problema define como podem trabalhar juntas.
Quem escreveu
Fernando Henrique Branco
Engenharia Industrial · Excelência Operacional · Estratégia Industrial
Começou como técnico de usinagem de precisão e operador de produção, e passou por laboratório, auditoria da qualidade e engenharia de processos antes de chegar à coordenação. Hoje é Coordenador de Engenharia Industrial na Docol, à frente de 19 profissionais que cobrem a cadeia completa de processos: fundição, injeção, usinagem, galvanoplastia, conformação, forjamento e montagem.