
Fluxo e capacidade
OEE (Eficiência Global do Equipamento)
Combina disponibilidade, performance e qualidade num número só. O que ele mede depende do denominador, e dois OEE não se comparam sem a definição junto.
Sumário17 seções
OEE (Overall Equipment Effectiveness, ou Eficiência Global do Equipamento) é o indicador que mede quanto do tempo planejado de um equipamento foi convertido em peça boa, produzida na velocidade esperada. Ele é o produto de três fatores: disponibilidade, performance e qualidade.
Em termos simples: de todo o tempo que a máquina tinha para produzir, quanto de fato virou peça boa, no ritmo certo, descontando o tempo parado, o tempo rodando devagar e a peça que saiu com defeito.
O que o número significa depende inteiramente de uma escolha que quase nunca é declarada junto com ele: o que entra no denominador. Este tratado cobre o cálculo, a demonstração de que os dois caminhos precisam bater, a taxonomia de perdas que transforma o número em pauta de projeto, e as condições em que o indicador não deve ser usado.
O problema que o OEE resolveBásico#
Toda reunião de resultado mensal chega ao mesmo impasse: a manutenção reporta quebra em horas, a qualidade reporta refugo em peças, e ninguém na sala sabe dizer qual das duas perdas custou mais à fábrica naquele mês. Uma fábrica perde capacidade por caminhos que não se somam naturalmente. Uma quebra é medida em minutos. Um refugo é medido em peças. Uma máquina rodando devagar não é medida por ninguém, porque não gera evento.
O OEE existe para colocar as três na mesma unidade e permitir que sejam comparadas. É essa conversão, e não o número final, que dá utilidade ao indicador: sem ela, uma discussão sobre onde investir compara minutos com peças e termina decidida por quem fala mais alto.
Origem e atribuiçãoBásico#
O OEE foi formulado por Seiichi Nakajima no contexto do TPM (Total Productive Maintenance) e incorporado depois ao repertório do WCM e do Lean como indicador padrão de perda de equipamento. A taxonomia das seis grandes perdas, tratada adiante, vem da mesma origem e é inseparável do indicador: o OEE dimensiona a perda, e as seis perdas dizem em quê.
Os três fatoresBásico#
| Fator | O que mede | Perdas típicas |
|---|---|---|
| Disponibilidade | Tempo de operação ÷ tempo planejado | Quebra, setup, falta de material, espera |
| Performance | Produção real ÷ produção teórica no tempo operado | Microparada, perda de velocidade, operação abaixo do ciclo |
| Qualidade | Peças boas ÷ produção total | Refugo, retrabalho, perda de partida |
A multiplicação não é arbitrária. Cada fator é uma fração do que sobrou do anterior: a performance só se aplica ao tempo em que a máquina esteve rodando, e a qualidade só se aplica ao que ela chegou a produzir. É por isso que os três se multiplicam em vez de se somarem, e é por isso que um OEE de 66% pode não ter nenhum fator abaixo de 80%.
Cálculo e verificaçãoIntermediário#
Escrevendo os três fatores com as variáveis do glossário:
Multiplicando os três, e se cancelam, e sobra:
Esse é o resultado mais útil do tratado inteiro, e quase ninguém o usa. O OEE pode ser calculado por dois caminhos independentes: pelo produto dos três fatores, que depende do apontamento de parada, e diretamente por peças boas vezes ciclo ideal sobre tempo planejado, que depende apenas de contagem de peça e de relógio.
Exemplo trabalhadoIntermediário#
Exemplo construído para fins didáticos, com números escolhidos para que a aritmética feche pelos dois caminhos de cálculo.
Turno de 480 minutos, com 30 minutos de parada programada (refeição e reunião de turno). Tempo planejado, portanto, de 450 minutos. Durante o turno houve 45 minutos de setup e 45 de quebra, totalizando 90 minutos de parada não programada. Tempo de ciclo ideal de 0,5 minuto por peça.
Disponibilidade. Tempo de operação: 450 − 90 = 360 min. Disponibilidade = 360 ÷ 450 = 80,0%. Do turno inteiro, a máquina esteve de fato rodando 80% do tempo planejado; os outros 20% saíram em setup e em quebra.
Performance. Produção teórica em 360 min de operação = 360 ÷ 0,5 = 720 peças. Produção real de 630 peças. Performance = 630 ÷ 720 = 87,5%. No tempo em que a máquina rodou, ela entregou 87,5% do ritmo que o ciclo ideal previa: 90 peças que deveriam ter saído não saíram, sem nenhuma parada registrada para explicar a diferença.
Qualidade. Das 630 peças produzidas, 600 foram aprovadas. Qualidade = 600 ÷ 630 = 95,2%. As 30 peças restantes são refugo ou retrabalho.
Pelo caminho direto, usando apenas peças boas e o relógio:
Os dois fecham. Convertendo cada perda à mesma unidade de minutos, o turno se decompõe assim:

Note que a perda de disponibilidade (90 min) é o dobro da de performance (45 min) e seis vezes a de qualidade (15 min), embora o fator qualidade seja o mais alto dos três em percentual. Percentual de fator e tamanho de perda não são a mesma leitura, e decidir por percentual leva ao projeto errado.
O denominador decide a respostaIntermediário#
Agora a mesma fábrica, o mesmo turno, a mesma produção, com uma única mudança: a planta passa a classificar os 45 minutos de setup como parada programada, e não como perda de disponibilidade.
- Tempo planejado: 450 − 45 = 405 min
- Disponibilidade = 360 ÷ 405 = 88,9%
Conferindo pelo caminho direto: . Fecha.
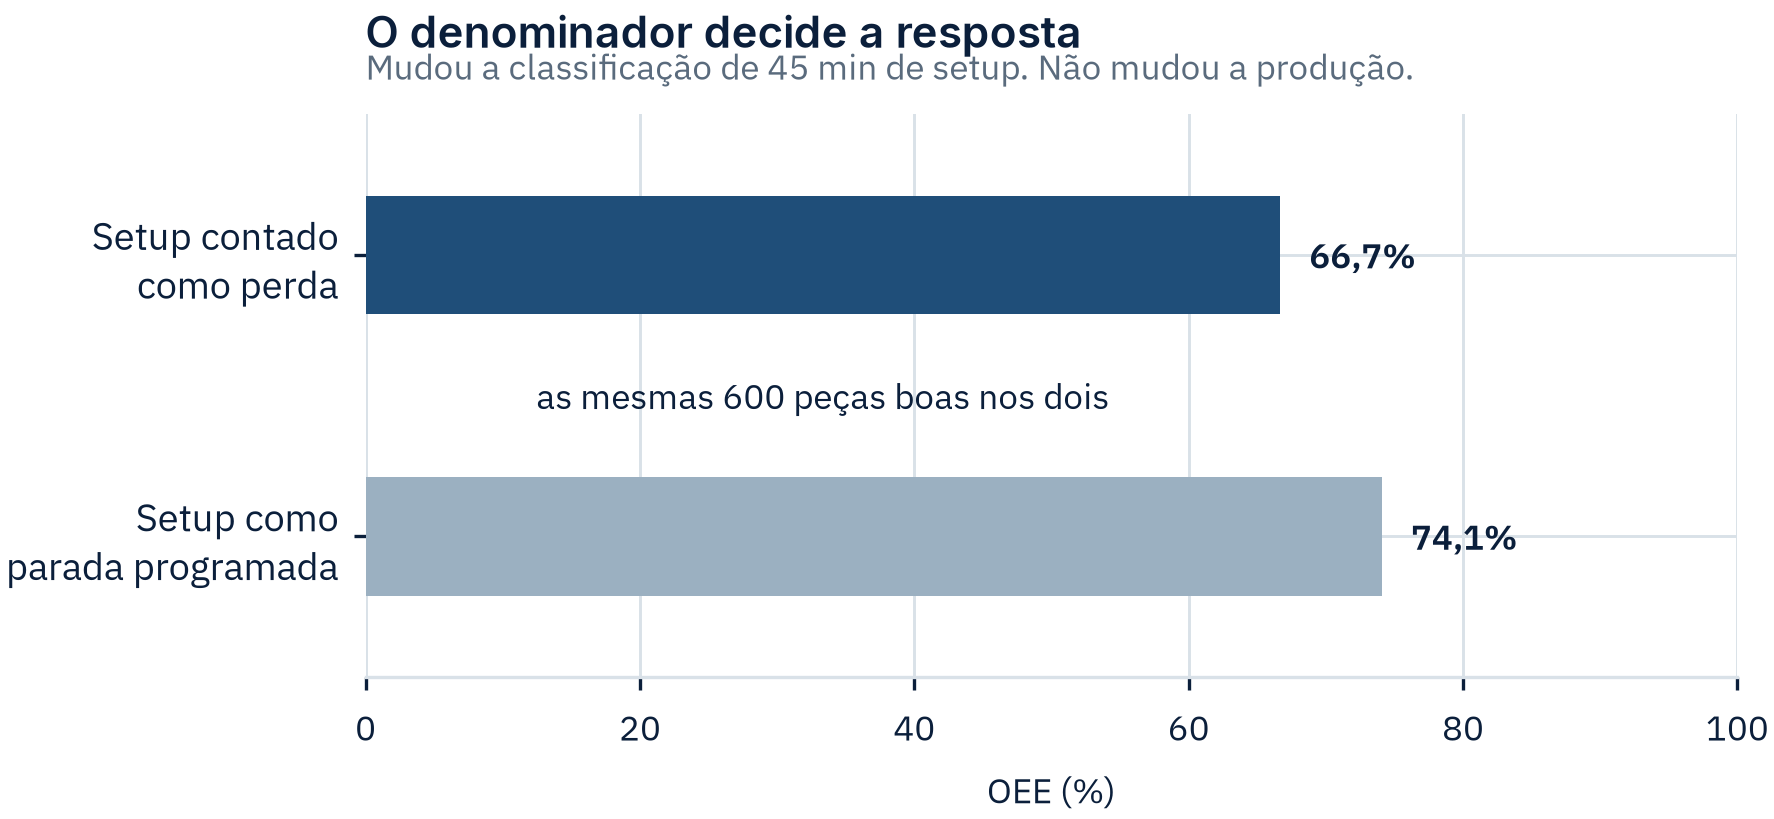
O OEE subiu de 66,7% para 74,1% sem que uma única peça a mais fosse produzida. Nada mudou no chão de fábrica. Mudou a definição.
Três consequências práticas:
- OEE não se compara entre plantas nem entre equipamentos sem a definição de tempo planejado junto. Benchmark de OEE sem definição declarada é comparação de coisas diferentes.
- A definição precisa ser congelada antes de o indicador virar meta. Do contrário, a forma mais barata de melhorar o OEE é reclassificar parada, e isso vai acontecer.
- A referência de 85% para classe mundial circula amplamente e vale pouco sem saber o que foi excluído do denominador de quem a reporta.
Como medir: a definição operacional do apontamentoIntermediário#
O OEE é tão confiável quanto o registro que o alimenta, e o registro quase sempre é a parte mais frágil do sistema. Cinco decisões precisam estar escritas antes da primeira medição, porque cada uma delas muda o número sem mudar a fábrica.
1. A resolução mínima da parada. Qual a menor interrupção que gera registro. É a decisão mais consequente da lista: um sistema que só registra parada acima de 5 minutos é estruturalmente cego para microparada, e num equipamento onde essa é a perda dominante o OEE vai apontar consistentemente para o projeto errado.
2. O momento em que a parada começa. Quando a máquina para, quando o operador percebe, ou quando ele registra. As três respostas produzem números diferentes, e a distância entre a primeira e a terceira é exatamente o tempo de detecção que o 5S ataca.
3. O que conta como peça boa. Aprovada no mesmo critério da produção normal. Contar como boa a peça que passou por retrabalho infla o fator qualidade e esconde a perda, que é justamente a mais cara das seis.
4. O ciclo ideal, e de onde ele veio. Catálogo do fabricante, melhor desempenho já registrado, ou tempo de projeto. Cada origem é defensável, e a escolha precisa ficar registrada com a data, porque mudá-la depois desloca toda a série histórica.
5. Quem aponta, e com que interesse. Registro feito por quem é avaliado pelo próprio indicador tem viés previsível. Não é desonestidade, é desenho de sistema.
A hierarquia de confiabilidade do dadoAvançado#
| Origem | Resolução típica | Viés | Custo |
|---|---|---|---|
| Automática, do CLP ou sensor | segundos | Nenhum no tempo; o motivo continua manual | Alto na instalação, zero na operação |
| Semiautomática: máquina detecta, pessoa classifica | segundos para o tempo, turno para o motivo | Motivo tende ao mais fácil de justificar | Médio |
| Manual, em formulário ou sistema | minutos, e só o que alguém lembrou | Subestima parada curta e frequente | Baixo na instalação, alto na operação |
A captura automática do tempo com classificação humana do motivo é o melhor arranjo custo-benefício, e é o que a maior parte das plantas alcança sem projeto de digitalização completo. Ela resolve o problema que mais distorce o indicador, que é a microparada não registrada, e mantém humano o julgamento que a máquina não sabe fazer.
OEE, TEEP e a capacidade que ninguém vêAvançado#
O OEE mede apenas o tempo que a planta decidiu planejar. Existe uma família de indicadores que abre o denominador progressivamente, e a diferença entre eles é onde mora a decisão de investimento.
| Indicador | Denominador | O que a diferença revela |
|---|---|---|
| OEE | Tempo planejado de produção | Perda operacional dentro do turno |
| OOE | Tempo total de operação disponível | Perda por parada programada e manutenção planejada |
| TEEP | Calendário integral (24 h × 7 dias) | Capacidade instalada não utilizada por decisão de turno |
O cálculo do TEEP acrescenta um fator de utilização do calendário:
Aplicando ao exemplo: se aquele turno é o único do dia, o tempo planejado de 450 minutos representa 31,25% dos 1.440 minutos do calendário diário, e o TEEP é .
É essa conta que precede uma decisão de CAPEX. Uma planta que roda um único turno de 8 horas e reporta OEE de 85% está usando cerca de 28% da capacidade do ativo, porque 8 horas são um terço do calendário. Comprar um segundo equipamento antes de responder por que os outros dois turnos não são usados é resolver com capital um problema que talvez seja de escala de trabalho, de demanda ou de manutenção.
As seis grandes perdasIntermediário#
Cada fator do OEE se decompõe em duas perdas, e é nesse nível que a ação começa a existir. A taxonomia vem do TPM e é o que dá estrutura à árvore de perdas.
| Fator | Perda | Como se reconhece |
|---|---|---|
| Disponibilidade | 1. Falha e quebra | Parada longa, esporádica, com ordem de manutenção |
| 2. Setup e ajuste | Parada previsível, ligada à troca de produto | |
| Performance | 3. Pequenas paradas e ociosidade | Interrupção curta e repetida, quase nunca apontada |
| 4. Redução de velocidade | Máquina rodando abaixo do ciclo, sem parar | |
| Qualidade | 5. Defeito e retrabalho em regime | Refugo com processo já estabilizado |
| 6. Perda de partida | Refugo concentrado no início do lote, até estabilizar |
Duas observações que mudam o diagnóstico:
As perdas 3 e 4 se confundem o tempo todo, e o tratamento é oposto. Microparada é problema de interrupção, e se resolve com causa raiz e dispositivo. Redução de velocidade é problema de ajuste, ferramental ou método. Quando a microparada não é apontada, ela aparece como perda de velocidade e o time procura a solução errada.
Existe um teste simples para separar as duas: se a produção real dividida pelo número de ciclos efetivamente executados bate com o ciclo ideal, a máquina não está lenta, ela está parando. Se não bate, ela está lenta.
A perda 6 é a que liga OEE a tamanho de lote. Se cada partida gera refugo, lote menor significa mais partidas e mais perda de qualidade. É a tensão que o SMED resolve: reduzir a perda de partida é o que torna o lote pequeno viável sem penalizar a qualidade.
Os três fatores pedem projetos incompatíveisIntermediário#
Dois equipamentos podem ter praticamente o mesmo OEE e exigir programas completamente diferentes:
| Equipamento A | Equipamento B | |
|---|---|---|
| Disponibilidade | 80,0% | 95,0% |
| Performance | 87,5% | 75,0% |
| Qualidade | 95,2% | 93,0% |
| OEE | 66,7% | 66,3% |
| O que fazer | manutenção e redução de setup | microparadas, velocidade e método |
O OEE agregado não orienta ação. Ele serve para dimensionar a perda total e para acompanhar evolução. A decisão de o que fazer se toma olhando os três fatores separados, e depois a árvore de perdas dentro do fator mais baixo.
É por isso que meta de OEE agregado, sozinha, costuma produzir o comportamento errado: o time ataca o fator mais fácil de mover, não o mais caro.
Pré-requisitosBásico#
- Tempo de ciclo ideal definido e defensável. Se o ciclo ideal é o do catálogo do fabricante, e a operação nunca o atingiu com o ferramental real, a performance vai medir a diferença entre a realidade e uma ficção.
- Apontamento confiável de parada. OEE calculado sobre apontamento em que microparada não é registrada mede outra coisa. Microparada não apontada aparece como perda de performance, e o time procura velocidade onde o problema é interrupção.
- Definição congelada e escrita do que é parada programada.
- Saber se o equipamento é a restrição, porque isso decide se o indicador merece atenção.
Quando o OEE não é a respostaIntermediário#
- Em equipamento que não é a restrição do sistema. Ganho de OEE fora do gargalo não vira saída, vira estoque ou ociosidade. É o uso mais comum e o mais improdutivo.
- Como indicador de comparação entre plantas ou fornecedores. A dependência do denominador torna a comparação inválida sem auditoria das definições.
- Em processo de baixo volume e alto mix, com lotes muito pequenos. O setup domina o tempo e o OEE mede sobretudo a política de lote, não a eficácia do equipamento.
- Em operação predominantemente manual. OEE é indicador de equipamento. Em posto manual, a variável relevante é método e balanceamento, e o indicador adequado é outro.
- Como meta individual de operador. Boa parte dos três fatores está fora do controle de quem opera, e transformar OEE em meta pessoal produz manipulação de apontamento antes de produzir melhoria.
- Em processo contínuo ou de batelada com restrição química ou térmica. O tempo de ciclo ideal deixa de ser propriedade do equipamento e passa a ser do processo, e o cálculo perde significado.
- Quando a demanda é menor que a capacidade. Num equipamento com folga estrutural, o OEE mede quanto a fábrica decidiu não produzir, e perseguir o indicador gera superprodução.
Erros frequentes de aplicaçãoIntermediário#
- Mudar o denominador ao longo do tempo. Torna a série histórica inútil, que é justamente o único uso legítimo do indicador.
- Somar ou tirar média de OEE de equipamentos diferentes. OEE de linha não é a média dos OEE das máquinas, e a média esconde exatamente o equipamento que limita.
- Não apontar microparada. Ela migra para o fator performance e desorienta o diagnóstico.
- Usar ciclo de catálogo como ciclo ideal. Infla a perda de performance com uma diferença que nunca foi alcançável.
- Perseguir OEE alto no gargalo com lote grande. Aumenta o OEE reduzindo o número de setups, ao custo de estoque e lead time. O indicador melhora e o fluxo piora.
- Tratar 85% como meta universal. Sem a definição junto, o número não significa nada.
- Não conferir os dois caminhos de cálculo. É a única verificação interna que o indicador oferece de graça, e ela detecta erro de apontamento sem precisar de auditoria.
Casos-limiteAvançado#
OEE de linha, e por que ele não é a média. Numa linha em série sem pulmão, a saída é governada pelo recurso mais restritivo, e o OEE da linha tende ao OEE do gargalo, não à média dos postos. Tirar média produz um número que é sempre melhor que a realidade e que esconde justamente o equipamento que precisa de atenção. Onde existe pulmão entre etapas, o acoplamento diminui e a média fica menos errada, mas continua sem significado operacional.
Equipamento que produz mais de um produto por ciclo. Em molde de múltiplas cavidades, a contagem de peças e a de ciclos divergem. O ciclo ideal precisa ser declarado por ciclo de máquina, e a perda por cavidade obstruída aparece como qualidade, não como performance, o que costuma ser contraintuitivo para quem opera.
Perda de rendimento de material. Em processos de transformação com aparas, refugo de material não é o mesmo que peça ruim, e forçar essa perda dentro do fator qualidade distorce o indicador. O tratamento correto é medir rendimento de material como indicador separado, ao lado do OEE, e não dentro dele.
Equipamento em regime de manutenção planejada intensa. Quando a parada programada é grande e variável, o OEE fica estável enquanto a capacidade real oscila. Nesse caso o indicador que informa a decisão é o OOE ou o TEEP, e o OEE isolado dá uma sensação de controle que não corresponde à disponibilidade efetiva do ativo.
Relação com outras ferramentasIntermediário#
SMED ataca diretamente o fator disponibilidade, quando a perda dominante é setup. E resolve a tensão do item anterior: com setup curto, deixa de ser necessário escolher entre OEE alto e lote pequeno.
5S e gestão visual atuam sobre o tempo de detecção, que é uma parcela da parada não programada, e portanto também sobre disponibilidade.
Manutenção estruturada é o caminho quando a perda dominante é quebra.
Análise de causa raiz é o caminho quando o fator mais baixo é qualidade.
Teoria das Restrições é o que decide se vale medir: OEE do recurso que não limita o sistema é informação sem decisão associada.
Árvore de perdas é o desdobramento natural do OEE. O indicador diz quanto se perde; a árvore diz em quê, e é ela que transforma o número em pauta de projeto.
Apontamento e captura de dado na origem é o que determina a confiabilidade de tudo acima. OEE construído sobre registro manual de parada herda a resolução e o viés desse registro.
Glossário de notaçãoBásico#
| Símbolo | Significa | Unidade |
|---|---|---|
| Tempo planejado de produção | minutos | |
| Tempo de operação, igual a menos as paradas não programadas | minutos | |
| Tempo de calendário, usado apenas no TEEP | minutos | |
| Tempo de ciclo ideal | minutos por peça | |
| Produção total, boas mais refugadas | peças | |
| Produção boa, aprovada no critério normal de qualidade | peças | |
| Disponibilidade, performance e qualidade | adimensional, entre 0 e 1 |
Para aprofundar#
Leitura sugerida, listada como indicação de estudo e não como fonte citada neste tratado. A atribuição do indicador a Seiichi Nakajima, no contexto do TPM, é fato de domínio público.
- NAKAJIMA, Seiichi. Introduction to TPM: Total Productive Maintenance.
- HANSEN, Robert C. Overall Equipment Effectiveness: A Powerful Production/Maintenance Tool for Increased Profits.
- ISO 22400-2, Automation systems and integration: Key performance indicators for manufacturing operations management, que traz a definição normativa dos indicadores de manufatura.
Da FX, o indicador está desenvolvido em detalhe no capítulo 14 (Confiabilidade dos equipamentos) da apostila Lean Manufacturing: Engenharia de Sistemas Produtivos, que é obra paga. Este tratado não depende dela para se sustentar.
Perguntas frequentes
O que é OEE?
OEE (Overall Equipment Effectiveness, ou Eficiência Global do Equipamento) é um indicador que mede quanto do tempo planejado de um equipamento foi convertido em peça boa produzida na velocidade esperada. É o produto de três fatores: disponibilidade, performance e qualidade. Um OEE de 70% significa que 70% do tempo planejado resultou em produção boa e no ritmo previsto.
Como se calcula o OEE?
OEE é o produto de disponibilidade (tempo de operação dividido pelo tempo planejado), performance (produção real dividida pela produção teórica no tempo operado) e qualidade (peças boas divididas pela produção total). Existe um caminho de verificação equivalente e mais direto: peças boas multiplicadas pelo tempo de ciclo ideal, dividido pelo tempo planejado. Os dois caminhos precisam dar o mesmo número, e conferi-los é a forma mais rápida de detectar erro de apontamento.
O que é um bom OEE?
A referência de 85% para operações de classe mundial circula amplamente, mas comparar OEE entre plantas ou entre equipamentos é enganoso, porque o número depende inteiramente do que cada uma classifica como tempo planejado. Reclassificar setup de parada não programada para parada programada eleva o OEE sem que nada tenha mudado no chão de fábrica. OEE é indicador de evolução do próprio equipamento ao longo do tempo, com definição congelada, e não indicador de comparação.
Aumentar o OEE aumenta a produção da fábrica?
Só se o equipamento medido for a restrição do sistema. Em qualquer outro recurso, ganho de OEE vira capacidade ociosa ou estoque adicional, sem efeito na saída da planta. Medir e perseguir OEE em equipamento que não limita o sistema é uma das formas mais comuns de acumular ganhos locais comprovados enquanto o indicador de negócio não se move.
Qual componente do OEE atacar primeiro?
Depende de qual está mais baixo, porque os três exigem projetos diferentes e incompatíveis entre si. Disponibilidade baixa aponta para manutenção e redução de setup; performance baixa aponta para microparadas, perda de velocidade e método; qualidade baixa aponta para variabilidade e análise de causa. Por isso o OEE agregado não orienta ação: dois equipamentos com o mesmo OEE podem exigir programas completamente distintos, e a decisão se toma olhando os três fatores separados.
Qual a diferença entre OEE e TEEP?
OEE mede o tempo planejado de produção; TEEP (Total Effective Equipment Performance) mede o calendário inteiro, incluindo turnos não trabalhados e paradas programadas. A diferença entre os dois é exatamente a capacidade que existe no ativo e não está sendo usada por decisão de operação. Um OEE de 85% num equipamento que roda um turno de três corresponde a um TEEP em torno de 28%, e essa é a conta que interessa antes de aprovar a compra de um segundo equipamento.
Como citar este verbete
Referência no formato ABNT (NBR 6023). Complete a data de acesso com o dia em que você consultou a página.
BRANCO, F. H. OEE (Eficiência Global do Equipamento). Joinville: FX Soluções em Engenharia, 2026. Disponível em: https://www.fxsolucoesemengenharia.com.br/ferramentas/oee. Acesso em: ___.
- Autor
- Fernando Henrique BrancoEngenharia Industrial e Excelência Operacional · Six Sigma Black Belt · WCM Bronze e Silver Score
- Publicação
- 10 de agosto de 2026
- Última revisão
- 13 de setembro de 2026
- Link permanente
- https://www.fxsolucoesemengenharia.com.br/ferramentas/oee