
Gargalo não é restrição: o erro que faz a fábrica investir na etapa errada
A etapa com a fila maior quase nunca é a que limita a saída. Como identificar a restrição de uma linha com o dado que a fábrica já tem.
A fábrica precisa entregar mais. Todo mundo aponta a mesma etapa: é onde a fila está sempre cheia, é de onde vem a reclamação toda semana, é o que aparece no painel como o recurso mais ocupado. O investimento é aprovado, o equipamento chega, a etapa acelera.
E a saída do sistema não sobe.
Isso quase nunca é erro de execução, e quase nunca é incompetência de quem decidiu. Acontece porque fila, reclamação e ocupação são sinais locais, e restrição é uma propriedade do sistema. Os três sinais que a fábrica tem à mão são exatamente os três que não respondem a pergunta que importa: qual etapa, se ganhasse capacidade, produziria uma unidade a mais na saída.
Se esta é sua primeira leitura sobre o tema, comece por o que é a Teoria das Restrições e como ela ajuda a decidir onde melhorar primeiro. Aqui seguimos direto para a distinção técnica entre gargalo e restrição.
Fila, reclamação e ocupação medem a etapa, não o sistema#
O erro aparece em três formas, e as três são raciocínios competentes.
A fila mais visível. Uma linha de montagem tem, em frente ao teste funcional, uma fila permanente de produtos aguardando. Todo mundo que atravessa a fábrica vê. O investimento vai para lá, uma segunda bancada de teste entra em operação, a fila diminui, e a saída da linha continua a mesma. A fila estava ali porque a etapa anterior entregava em lote, depois de um ciclo longo. Chegada irregular acumula fila em parte do turno e a esvazia no restante, mesmo num recurso com folga. Ninguém tinha contado aquela fila mais de uma vez por dia, então ninguém sabia que ela zerava.
A etapa que mais reclama. Em toda reunião de produção, o mesmo supervisor descreve o mesmo aperto. Ele não está mentindo: a etapa dele realmente vive sob pressão. O que ninguém verificou é se essa pressão vem de falta de capacidade ou de como a demanda chega até ele, em lote grande, com mix concentrado, com urgência inserida no meio do turno. O volume da reclamação é proporcional ao desconforto, não à restrição, e o desconforto é maior em quem tem menos previsibilidade, não em quem tem menos capacidade.
A maior ocupação reportada. O painel mostra uma etapa consistentemente acima das demais, e a conclusão é automática. Mas ocupação alta significa duas coisas opostas: a etapa está saturada pela demanda do sistema, ou ela está produzindo para estoque porque é medida pela própria eficiência. No segundo caso, o indicador que deveria revelar a restrição está sendo produzido pela política que a esconde.
Nos três casos alguém observou com atenção e concluiu com competência. O erro não está na observação, está em o que foi observado. Fila, reclamação e ocupação são propriedades de uma etapa, medidas dentro dela. Restrição é uma relação entre a capacidade de todas as etapas e a demanda do sistema, e não existe nenhum ponto no chão de fábrica de onde essa relação seja visível. Ela não é observada. Ela é calculada.
Gargalo toda linha tem; restrição depende da demanda declarada#
Três palavras que a fábrica usa como sinônimo, e que decidem coisas diferentes.
Capacidade é a taxa máxima de saída que um recurso sustenta nas condições em que ele opera. É uma propriedade do recurso.
Gargalo é o recurso de menor capacidade de um conjunto. É uma propriedade comparativa entre recursos, e existe sempre, em qualquer linha, mesmo numa linha folgada. Toda linha tem um gargalo, e isso sozinho não é um problema.
Restrição é o que limita o sistema em relação ao que ele precisa entregar. É uma relação com a demanda, e por isso não pode ser identificada sem que a demanda esteja declarada.
A distinção não é vocabulário, é decisão:
- Se a capacidade do gargalo é maior que a demanda, o gargalo existe e a restrição não é interna: é o mercado. Investir no gargalo nesse caso é gasto puro, e é um erro comum em planta que cresceu e depois desacelerou.
- Se a capacidade do gargalo é menor que a demanda, o gargalo é a restrição. Elevá-lo converte em saída, até o ponto em que o segundo mais lento assume.
Toda vez que alguém pergunta "qual é o nosso gargalo?" sem dizer contra qual demanda, a pergunta não tem resposta útil.
A restrição real é a etapa que nunca para por falta de material#
Aqui está a parte que fecha a armadilha, e ela é contraintuitiva o suficiente para valer a leitura sozinha.
A restrição quase nunca é a etapa que grita. Ela é, ao contrário, a que nunca para por falta de material, porque o material está sempre esperando por ela. Num painel de eficiência local, isso aparece como a etapa mais saudável da linha: alta ocupação, pouca parada por falta de abastecimento, indicador bom mês após mês.
O sinal certo existe, está no apontamento, e está sendo lido ao contrário. A etapa que a fábrica elogia é a que limita a fábrica.
Na nossa experiência, a restrição raramente está onde a planta acha que está, e o motivo é esse: o sistema de indicadores que a planta usa para procurar premia exatamente o comportamento que a restrição exibe.
Ninguém pôs as capacidades da linha na mesma unidade#
A explicação preguiçosa para o erro é falta de método ou falta de dado. Nenhuma das duas explica por que plantas com bom apontamento e engenheiros competentes erram na mesma direção com tanta regularidade. Há um mecanismo, e ele tem três partes.
A primeira é a mais banal e a mais decisiva. Cada etapa reporta na própria unidade. Uma etapa que processa lote de 40 informa lotes; a seguinte informa peças; a de tratamento informa carga de forno. Na maior parte das plantas não existe uma folha em que todas apareçam na mesma unidade e no mesmo horizonte, comparadas contra a demanda.
A comparação que definiria a restrição não é difícil: ela é inexistente. E o que não existe não pode ser contestado, então a discussão migra para percepção, onde prevalece quem tem mais convicção, não quem tem mais razão.
Medir eficiência local destrói o próprio sinal da fila#
A segunda parte do mecanismo é o sistema de medição. Quando cada etapa é cobrada pela própria eficiência, toda etapa roda cheia e aparece estoque em processo em todo lugar. A partir daí o sinal "fila" perde poder de discriminação: há fila em toda parte, e a maior delas passa a ser função do tamanho de lote, não de capacidade. A política de medição destrói exatamente o sinal que se está tentando usar.
A terceira parte é o calendário. Investimento entra em ciclo orçamentário, e a pergunta "onde investir?" chega com data. A resposta precisa sair antes de qualquer levantamento sério, e nesse contexto a etapa com a fila mais visível é a resposta disponível. Ela tem, ainda por cima, uma qualidade que a resposta correta não tem: todo mundo já concorda com ela.
As três se reforçam. A primeira garante que a evidência não exista, a segunda corrompe o sinal substituto, a terceira garante que ninguém tenha tempo de perceber.
Capacidade demonstrada é a única que serve para comparar#
A capacidade que interessa não é a nominal do equipamento nem a de projeto da linha. É a capacidade demonstrada: a taxa que a etapa comprovadamente sustenta, com as paradas que ela tem, os setups que ela faz, o tempo de ciclo que ela realmente pratica e o refugo que ela gera.
Capacidade demonstrada =

   ( Tempo calendário − paradas planejadas − setup )
   × Disponibilidade  ÷  Tempo de ciclo real  ×  Rendimento
Quatro cuidados decidem se a conta vale alguma coisa:
Tempo de ciclo real, nunca tempo padrão. O padrão é uma premissa de projeto. O real sai do apontamento: peças boas produzidas dividido pelo tempo em que a etapa esteve efetivamente produzindo. Quando os dois divergem de forma material, a divergência é informação, e costuma ser ela que explica por que a capacidade calculada no papel nunca apareceu no chão. É a mesma distância entre nominal e real que o OEE honesto mede, aplicada agora à comparação entre etapas.
Setup contado uma vez só. Ou está subtraído do tempo disponível, ou está dentro da disponibilidade. Contar nos dois lugares penaliza justamente as etapas que trocam mais, que são frequentemente as candidatas. É o erro de cálculo mais comum do levantamento.
Rendimento é peça boa que sai dividido por peça que entrou. Refugo consome capacidade da etapa que o produziu, mesmo quando é detectado três etapas adiante.
Período representativo. Não a melhor semana, não a pior, não o mês de pico. E se o mix varia muito, o tempo de ciclo médio varia junto: nesse caso, rode o levantamento por família de produto, não pela linha inteira.
Com as seis etapas na mesma unidade, o resultado costuma desmontar a conversa que a planta vinha tendo:
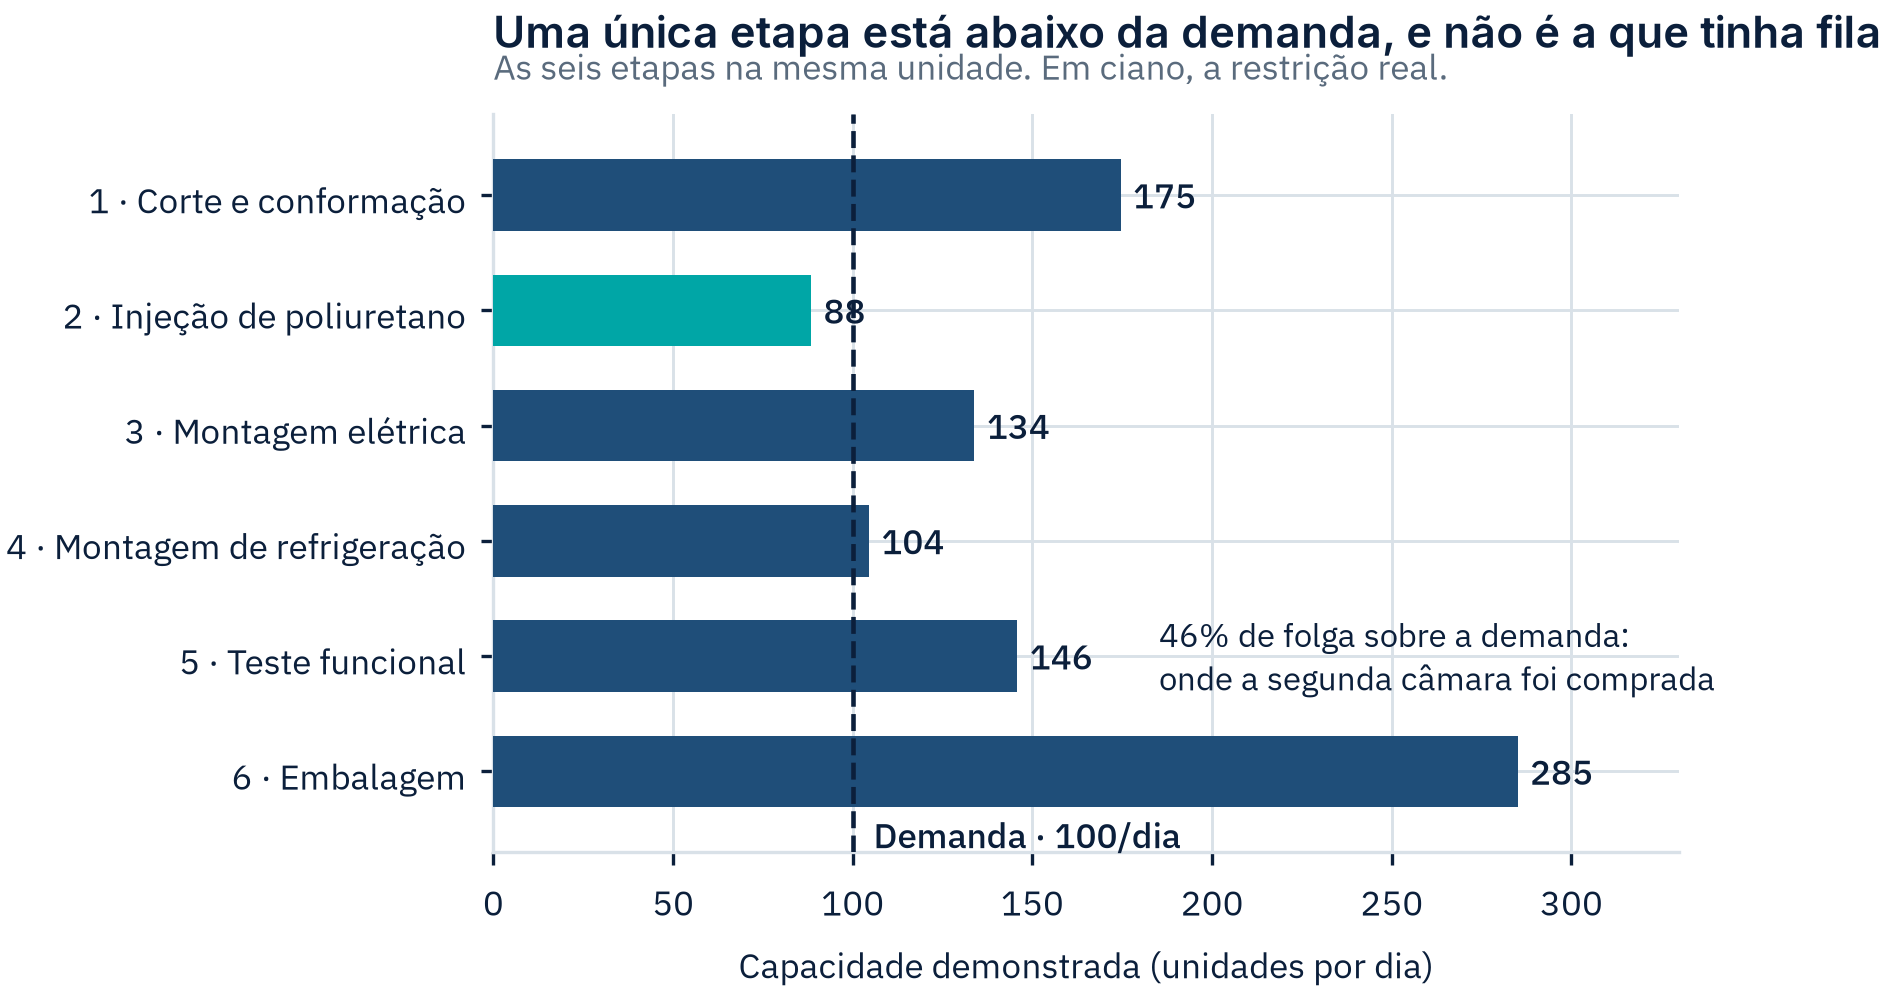
O exemplo acima é construído para ensino, e não descreve nenhum cliente. Ele serve para mostrar o formato do resultado: a planta havia comprado uma segunda câmara de teste porque era ali que a fila era visível o tempo todo, e a câmara de teste operava com 46% de folga sobre a demanda. Nenhuma capacidade adicionada ali podia produzir uma unidade a mais. A restrição era a injeção de poliuretano, a 88 por dia contra demanda de 100, e ela nunca tinha sido apontada porque o estoque à frente dela ficava num rack fora da linha, que ninguém contava.
Seis etapas de 100 por dia entregam 81#
Há um resultado que muda a conversa sobre capacidade, e ele é aritmética de quatro linhas.
Considere duas etapas em sequência, sem estoque entre elas. Cada uma produz, em média, 100 unidades por dia, mas oscila: metade dos dias entrega 80, metade entrega 120. As oscilações são independentes. Quanto entrega o par?
| Etapa 1 | Etapa 2 | Saída do par |
|---|---|---|
| 80 | 80 | 80 |
| 80 | 120 | 80 |
| 120 | 80 | 80 |
| 120 | 120 | 120 |
Média: 90 unidades por dia. Duas etapas de capacidade média 100 entregam 90, porque o excedente de uma nunca compensa a falta da outra. A etapa rápida espera, e a espera não é recuperável.
Com mais etapas, piora, porque a saída só atinge 120 quando todas entregam 120 no mesmo dia:
| Etapas em série | Saída média do sistema | Perda sobre a capacidade individual |
|---|---|---|
| 1 | 100 | nenhuma |
| 2 | 90,0 | 10% |
| 3 | 85,0 | 15% |
| 4 | 82,5 | 17,5% |
| 6 | 80,6 | 19,4% |
Seis etapas, cada uma com capacidade média de 100 por dia, entregam cerca de 81. E a folha de capacidade da planta vai mostrar, corretamente, 100 em todas as seis.
As premissas, ditas com clareza: estoque zero entre etapas, oscilações independentes, e uma distribuição deliberadamente simples, escolhida para que você possa refazer a conta. Uma linha real tem estoque em processo, e estoque desacopla, então a perda real fica entre este número e zero. O que a tabela demonstra não é a magnitude exata da perda na sua linha. É que a perda existe, ela cresce com o número de etapas, e ela é invisível em qualquer folha de capacidade, porque nenhuma etapa individualmente está errada.
Consequência direta para o levantamento: a saída real do sistema é menor que a capacidade da etapa mais lenta. Se, no seu levantamento, a saída real bater exatamente com a capacidade da candidata, desconfie do dado antes de desconfiar do resultado.
A linha perfeitamente balanceada é o pior arranjo possível#
O resultado acima tem uma implicação que contraria o senso comum de engenharia.
Uma linha perfeitamente balanceada, todas as etapas com a mesma capacidade, parece o projeto ideal: nenhum recurso ocioso, nenhum investimento desperdiçado. Na prática é o pior arranjo. Sem folga em lugar nenhum, cada oscilação de qualquer etapa trava as vizinhas, a perda por acoplamento age com força total, e a restrição flutua: hoje é uma etapa, amanhã é outra. Uma restrição que muda de lugar não pode ser elevada, protegida nem gerenciada, e todo esforço de melhoria se dilui.
Uma linha deliberadamente desbalanceada, com uma restrição declarada, folga nas demais etapas e um pulmão que a proteja, entrega mais que a balanceada com o mesmo investimento total. Não porque tenha mais capacidade instalada, mas porque tem um ponto único onde a capacidade importa, e a fábrica inteira pode subordinar-se a ele.
Quando o levantamento mostra todas as etapas próximas umas das outras, a resposta não é elevar uma etapa. É reduzir variabilidade ou dimensionar pulmão.
Uma fila que zera durante o turno derruba a candidata#
Antes de qualquer decisão, a candidata precisa passar por três sinais de comportamento. Todos os três, não um deles:
- A fila à frente dela nunca zera
- As etapas seguintes param por falta de material
- Ela quase nunca para por falta de material
O primeiro é onde mora o teste mais barato e mais decisivo do levantamento: conte o estoque imediatamente antes da candidata três vezes no mesmo dia, no início, no meio e no fim do turno, incluindo o que está guardado fora da linha. Quinze minutos de trabalho.
Se a fila zerar em alguma das três contagens, a candidata está errada e você acabou de economizar um investimento. Fila que zera durante o turno é sinal de chegada em lote, não de saturação. Essa distinção única é o que separa a etapa que restringe da etapa que apenas parece restringir.
Vale saber por que a fila engana tanto. Num modelo simples de fila, com um recurso e chegadas e atendimentos aleatórios, a fila média cresce assim conforme a utilização sobe:
| Utilização do recurso | Fila média aguardando |
|---|---|
| 70% | cerca de 1,6 |
| 85% | cerca de 4,8 |
| 95% | cerca de 18,1 |
Entre 85% e 95%, a fila quase quadruplica. O modelo é uma simplificação e a sua linha não é ele, mas a forma da curva sobrevive a qualquer refinamento, e ela tem duas consequências práticas. A primeira: um recurso a 85% de utilização já acumula fila permanente e visível, e confundir essa fila com saturação é exatamente o erro descrito no começo deste texto. A segunda: planejar a restrição para 100% de utilização é planejar fila infinita. Uma meta de ocupação de 100% na restrição não aumenta a saída, aumenta o estoque em processo e o prazo. A restrição precisa de pulmão, não de meta de ocupação.
O teste dos 10% se responde no histórico, não na reunião#
A confirmação final é uma pergunta só: se essa etapa ganhasse 10% de capacidade, a saída do sistema subiria 10%?
Ela não se responde na reunião, onde vira opinião. Responde-se no histórico: varra o apontamento dos últimos 12 meses procurando um período em que a candidata teve mais capacidade, como uma semana sem quebra, um turno extra ou um mix mais rápido. Compare a saída do sistema naquele período com a média.
| Resposta | O que significa |
|---|---|
| Subiu proporcionalmente | Restrição confirmada. Calcule o teto do ganho |
| Subiu bem menos | A segunda mais lenta já assumiu parte do limite |
| Não subiu | Não é capacidade: é política, demanda ou variabilidade |
O teste também entrega o que quase nenhum levantamento entrega: o teto do ganho. No exemplo construído acima, elevar a injeção aumenta a saída até cerca de 104 por dia e para ali, porque a montagem de refrigeração assume. Saber isso antes muda o tamanho do investimento que se aprova, e é a diferença entre elevar a restrição e comprar capacidade que ficará ociosa no dia seguinte.
Quatro consequências decorrem direto das definições e mudam decisão na mesma semana:
- Uma hora perdida na restrição é uma hora perdida no sistema, e ela não volta. A capacidade não produzida naquela hora não pode ser produzida depois, porque a restrição já está ocupada em todas as horas seguintes.
- Uma hora ganha fora da restrição não é ganho nenhum. Ela produz estoque, que tem custo de capital, ocupa espaço e esconde problema.
- Refugo detectado depois da restrição consome capacidade da restrição. Consequência que quase nenhuma planta aplica: a inspeção mais barata do sistema fica imediatamente antes da restrição, não no fim da linha.
- Setup na restrição custa saída; setup fora dela é gratuito. Reduzir tempo de troca na etapa errada é esforço técnico bem executado que não gera uma unidade a mais.
Onde isso não basta: a restrição que é uma regra#
Nem toda restrição é um recurso. Parte delas é uma regra, e a regra não aparece em nenhum dado de apontamento, porque apontamento registra o que aconteceu, não o que determinou que aconteceria.
| Restrição física | Restrição de política |
|---|---|
| Uma etapa não tem capacidade suficiente | Uma regra impede que a capacidade existente seja usada |
| Aparece no perfil de capacidade | Não aparece em nenhum dado do levantamento |
| Elevá-la exige investimento, tempo ou pessoas | Mudar a regra costuma custar zero |
| Forno com ciclo de 7,5 min por carga | Lote mínimo de 500 "porque setup é caro"; meta de eficiência local que força superprodução; liberação da qualidade só em lote fechado |
Esta é a limitação estrutural do método descrito aqui, e ela é do tipo que nenhum refinamento resolve. Uma etapa que opera com lote mínimo de 500 aparece no levantamento com a capacidade que o lote de 500 permite, e nada no dado indica que ela teria outra capacidade com outro lote. A regra é invisível para o instrumento porque o instrumento mede o resultado dela.
Na nossa experiência, restrição de política é mais frequente e mais barata de resolver do que restrição física, e é sistematicamente ignorada, porque quem procura gargalo procura equipamento.
O sinal de que você está diante de uma é o teste dos 10% dar negativo com a restrição física corretamente identificada: você adiciona capacidade e a saída não se move, porque não era capacidade que estava faltando. Vale notar que nenhum sistema de apontamento resolve isso por ter mais resolução: o problema não é a granularidade do dado, é que a informação não está nele.
A segunda limitação é que restrição se move. Ao elevar a atual, outra assume, e sem critério de sistema você entra num ciclo de investimentos que se anulam. A pergunta que fica aberta não é qual é a restrição, é até onde vale elevá-la e o que fazer com a seguinte, e essa é uma decisão sobre a sequência inteira de investimentos, não sobre o próximo.
TOC além da planilha
Em uma conversa com Fabiano Almeida no canal Teoria das Restrições na Prática, Fernando Branco fala sobre seu primeiro contato com a TOC, a integração com WCM, Lean e Six Sigma e por que a atenção gerencial costuma ser o primeiro obstáculo para aplicar a abordagem no lugar certo.
Prefere assistir no YouTube? Abrir o vídeo no YouTube.
O próximo passo#
Nada do que está descrito aqui exige coleta nova, software ou simulação. Escolha uma linha e uma família de produto, escreva quatro linhas dizendo onde o sistema começa, onde termina, qual é a unidade de saída e qual é a demanda por dia útil, e calcule a capacidade demonstrada de cada etapa nessa unidade. Some a contagem de fila três vezes num dia e a varredura do histórico para o teste dos 10%.
No fim disso você tem o perfil de capacidade da sua linha, um documento que na maioria das plantas nunca existiu, e a lista das etapas em que melhorar não gera uma unidade a mais de saída. Essa última linha é a que costuma pagar a semana, e com frequência é a única coisa do levantamento que muda uma decisão já tomada.
Se o investimento já está na mesa e o prazo é curto, o caminho mais rápido é o conjunto de perguntas que dimensionam o problema antes de gastar CAPEX, que cobre também o que está fora deste texto: retrabalho oculto, setup, variação de matéria-prima e critério de sustentação.
E quando o teste dos 10% der negativo com a restrição corretamente identificada, o método chegou ao limite dele. A resposta está nas regras que governam o sistema, não nos números que ele produz, e é esse o trabalho do Diagnóstico Sistêmico de Performance Industrial: ler capacidade, fluxo, variabilidade e as regras que os condicionam para separar o que falta do que está sendo impedido.
Perguntas frequentes
Qual a diferença entre gargalo e restrição?
Gargalo é o recurso de menor capacidade de um conjunto: é uma propriedade comparativa entre recursos, e existe sempre, em qualquer linha, mesmo numa linha folgada. Restrição é o que limita o sistema em relação ao que ele precisa entregar, ou seja, uma relação com a demanda. A diferença muda decisão: se a capacidade do gargalo é maior que a demanda, o gargalo existe mas a restrição não é interna, é o mercado, e investir nele é gasto puro. Perguntar qual é o gargalo sem dizer contra qual demanda é uma pergunta sem resposta útil.
Como identificar o gargalo de uma linha de produção?
Calculando a capacidade demonstrada de todas as etapas na mesma unidade e comparando contra a demanda declarada por dia útil. Capacidade demonstrada é o tempo disponível menos paradas planejadas e setup, multiplicado pela disponibilidade, dividido pelo tempo de ciclo real e multiplicado pelo rendimento. Não exige coleta nova: apontamento de produção, tempo de ciclo real, disponibilidade e uma contagem física de fila bastam. O que costuma faltar não é dado, é a folha em que todas as etapas aparecem na mesma unidade.
A etapa com mais fila é sempre o gargalo?
Não, e essa é a confusão mais cara do assunto. Fila permanente pode ser efeito de chegada em lote: uma etapa anterior que entrega de uma vez, depois de um ciclo longo, acumula fila em parte do turno e a esvazia no restante, mesmo num recurso com folga de capacidade. O teste que separa os dois casos é contar a fila três vezes no mesmo dia. Se ela zera em alguma das contagens, não é saturação, e a candidata está errada.
O que é capacidade demonstrada?
É a taxa que a etapa comprovadamente sustenta nas condições em que ela realmente opera, com as paradas que ela tem, os setups que ela faz, o tempo de ciclo que ela pratica e o refugo que ela gera. Diferente da capacidade nominal do equipamento e da capacidade de projeto da linha, que assumem condições ideais. É a única que serve para comparar etapas entre si, porque é a única medida no mesmo mundo em que a decisão vai valer.
Por que a linha perfeitamente balanceada não é o arranjo ideal?
Porque sem folga em lugar nenhum cada oscilação de qualquer etapa trava as vizinhas, e a restrição passa a flutuar: hoje é uma etapa, amanhã é outra. Uma restrição que muda de lugar não pode ser elevada, protegida nem gerenciada, e todo esforço de melhoria se dilui. Uma linha deliberadamente desbalanceada, com uma restrição declarada, folga nas demais e um pulmão que a proteja, entrega mais que a balanceada com o mesmo investimento total.
Como saber se vale a pena investir em capacidade?
Fazendo o teste dos 10% antes da compra: se essa etapa ganhasse 10% de capacidade, a saída do sistema subiria 10%? A resposta se procura no histórico, não na reunião. Varra o apontamento dos últimos 12 meses atrás de um período em que a candidata teve mais capacidade, como uma semana sem quebra, um turno extra ou um mix mais rápido, e compare a saída do sistema naquele período com a média. Se a saída não subiu, não era capacidade que faltava.
Quem escreveu
Fernando Henrique Branco
Engenharia Industrial · Excelência Operacional · Estratégia Industrial
Começou como técnico de usinagem de precisão e operador de produção, e passou por laboratório, auditoria da qualidade e engenharia de processos antes de chegar à coordenação. Hoje é Coordenador de Engenharia Industrial na Docol, à frente de 19 profissionais que cobrem a cadeia completa de processos: fundição, injeção, usinagem, galvanoplastia, conformação, forjamento e montagem.