
Fluxo e capacidade
SMED (troca rápida de ferramenta)
Método de redução do tempo de setup que separa o que exige a máquina parada do que não exige. O ganho maior vem da separação, não da engenharia de fixação.
Sumário16 seções
SMED (Single Minute Exchange of Die), ou troca rápida de ferramenta, é o método que reduz o tempo de setup separando as atividades que exigem a máquina parada das que não exigem, e convertendo as primeiras nas segundas sempre que possível.
Em termos simples: em vez de só tentar fazer a troca mais rápido, primeiro se separa o que só dá para fazer com a máquina parada do que já dá para preparar com ela ainda rodando, de forma que a máquina fique parada só pelo tempo que realmente exige.
O que quase todo material sobre SMED omite não é o que o método é, e sim três coisas: qual conta decide se ele vale a pena, em que condições ele não entrega nada, e por que a maior parte dos projetos gasta o orçamento na etapa que rende menos. É o que este tratado cobre, do conceito básico ao caso-limite.
O problema que o SMED resolveBásico#
O tempo de setup determina o tamanho econômico do lote. Quanto mais demorada a troca, maior o lote que a fábrica precisa produzir para diluí-la, e lote grande é o multiplicador de tudo o que está errado no processo: mais estoque em processo, mais lead time, mais capital parado, mais tempo entre produzir um defeito e descobri-lo.
A consequência é que setup é um problema de flexibilidade antes de ser um problema de produtividade. A pergunta que ele responde não é "quanto tempo a máquina fica parada", é "de que tamanho é o menor lote que essa operação consegue rodar sem inviabilizar o custo".
Essa inversão é o que separa um projeto de SMED que muda o negócio de um que só melhora um indicador. Quem persegue tempo de máquina entrega horas devolvidas a um recurso que talvez nem precisasse delas. Quem persegue tamanho de lote entrega redução de estoque, de lead time e de custo da má qualidade, que são resultados que aparecem fora do chão de fábrica.
Origem e atribuiçãoBásico#
O método foi desenvolvido por Shigeo Shingo no contexto do Sistema Toyota de Produção. O nome se refere à meta de realizar a troca em tempo de um dígito de minutos, ou seja, abaixo de dez.
Essa meta é uma referência histórica de ambição, não um critério de aprovação. Uma troca que cai de 240 para 40 minutos entregou muito mais resultado do que uma que já era de 12 e foi para 9, e tratar os dez minutos como nota de corte faz plantas desistirem de projetos que teriam o maior retorno disponível.
Setup interno e setup externoBásico#
Toda a mecânica do método depende de uma distinção só:
- Setup interno é a atividade que exige a máquina parada. Purgar uma linha, trocar um molde fixado, ajustar altura de ferramenta, testar até a peça sair conforme.
- Setup externo é a atividade executável com a máquina ainda produzindo. Buscar material, preparar e homogeneizar insumo, pré-aquecer, organizar ferramenta, preencher documentação.
A distinção parece administrativa e é a coisa mais importante do método. Atividade externa executada dentro da parada é tempo perdido que nenhuma quantidade de treinamento recupera, porque não é questão de habilidade: buscar material no almoxarifado leva o mesmo tempo com o operador experiente e com o novato. O que muda é se ela acontece antes ou depois de a máquina parar.
Existe uma terceira categoria que a maior parte dos manuais não nomeia e que costuma ser a mais rentável: a atividade parcialmente convertível. Limpeza de bico, por exemplo, é interna quando se limpa o bico que está na máquina, e externa quando existe um jogo reserva já limpo esperando. A mesma atividade muda de categoria conforme a decisão de investimento, e é nessa fronteira que estão os ganhos de custo baixo.
A ordem obrigatória: separar, converter, simplificarBásico#
O método tem três etapas, e a ordem entre elas não é sugestão.
| Etapa | O que é | Custo típico |
|---|---|---|
| 1. Separar | Identificar o que já é externo e passar a executá-lo fora da parada | Quase zero: é organização e sequenciamento |
| 2. Converter | Transformar atividade interna em externa: kit reserva, dispositivo duplicado, pré-ajuste | Baixo a médio |
| 3. Simplificar | Reduzir o tempo do que continua interno: fixação rápida, eliminação de ajuste, padronização de altura e posição | Alto: exige projeto e usinagem |
A maior parte do ganho está na etapa 1, que custa quase nada, e as equipes começam pela etapa 3, que custa caro. A razão é previsível: separar parece trabalho administrativo, e simplificar parece engenharia. Grampo de fixação rápida, cilindro hidráulico e dispositivo de troca são visíveis, orçáveis e rendem foto. Reorganizar o carrinho de setup e mudar o momento em que se busca material, não.
Há também uma razão de governança: a etapa 1 exige mudar o comportamento de quem já trabalha ali, e a etapa 3 exige apenas aprovar um orçamento. Aprovar orçamento é mais fácil do que mudar rotina, e por isso o caminho caro é o caminho de menor resistência política.
As técnicas de conversão, da mais barata à mais caraIntermediário#
A etapa 2 é onde o método deixa de ser análise e vira engenharia. As técnicas abaixo estão em ordem crescente de custo, e a ordem é deliberada: cada uma só se justifica quando as anteriores foram esgotadas.
1. Preparação antecipada. Todo material, ferramenta e documento posicionado antes de a máquina parar. É a técnica mais barata que existe e a que mais frequentemente é pulada, porque exige apenas disciplina de sequenciamento e nenhum investimento.
2. Padronização de função, não de forma. Shingo distingue as duas, e a distinção economiza dinheiro. Padronizar a forma significa fazer todos os moldes iguais, o que é caríssimo. Padronizar a função significa igualar apenas o que o setup toca: altura de fixação, posição de referência, diâmetro do parafuso, tipo de conexão. O molde continua diferente, o procedimento de troca fica igual.
3. Kit ou dispositivo reserva. Um segundo jogo do que precisa ser preparado, que fica pronto enquanto o primeiro está em uso. Converte a preparação inteira de interna para externa, ao custo de um item duplicado.
4. Gabarito intermediário. Uma base padronizada que recebe a ferramenta fora da máquina. A ferramenta é montada e ajustada no gabarito com a máquina rodando, e o que entra na máquina é o conjunto pronto, com uma fixação só.
5. Pré-ajuste fora da máquina. Medir e ajustar posição, altura ou pressão num dispositivo externo, para que o ajuste dentro da máquina deixe de existir. Ataca diretamente a maior parcela escondida do setup, que é o período de tentativa até a primeira peça boa.
6. Fixação funcional. Substituir parafuso por came, grampo, cunha ou encaixe de um quarto de volta. Parte do princípio de que um parafuso só prende no último giro, e todos os anteriores são desperdício. É a técnica mais visível e a mais associada ao método, e vem em sexto lugar por um motivo.
7. Operações paralelas. Duas pessoas trabalhando em lados opostos da máquina cortam o tempo de parada quase pela metade sem reduzir o trabalho total. Exige procedimento escrito e sinalização entre os dois, porque o risco de segurança sobe.
8. Eliminação de ajuste. O estágio mais avançado, e o único que muda a natureza do problema: em vez de ajustar mais rápido, tornar o ajuste desnecessário através de batente fixo, escala graduada, posição travada ou dispositivo de referência. Ajuste existe porque a posição correta não é conhecida de antemão. Quando ela é conhecida e reproduzível, o ajuste some.
Como medir o tempo de setupBásico#
Da última peça boa do lote anterior até a primeira peça boa do lote seguinte.
Essa definição é mais ampla que a praticada na maior parte das fábricas, que cronometra a troca física da ferramenta e classifica como produção o período de ajuste até a peça sair conforme. O ajuste até a primeira peça boa costuma ser a maior parcela do tempo total.
Consequência prática: quando uma planta mede o setup pela definição correta pela primeira vez, o número quase sempre aumenta. Isso não é piora, é o fim de uma subestimação, e é comum que o projeto de SMED comece precisando explicar por que o indicador subiu.
Três decisões de definição operacional precisam ficar escritas antes da primeira cronometragem, ou os números não se comparam entre si:
- O que conta como peça boa. Aprovada pelo mesmo critério de qualidade da produção normal, não por inspeção mais tolerante de partida.
- O que fazer com a parada de operador. Refeição e reunião dentro da janela de setup contam ou não. Qualquer das duas respostas serve; o que não serve é mudar de resposta entre medições.
- Se a medição é por cronômetro ou por apontamento. Apontamento subestima sistematicamente, porque o registro tende a marcar o início da troca física e não o fim da última peça boa.
Exemplo trabalhado: troca de cor em linha de pinturaIntermediário#
Uma troca de cor cronometrada em 40 minutos e decomposta por atividade. É um exemplo construído para fins didáticos, com os tempos escolhidos para tornar a aritmética verificável.
| # | Atividade | Tempo | Exige máquina parada? |
|---|---|---|---|
| 1 | Buscar tinta e materiais no almoxarifado | 8 min | Não |
| 2 | Preparar e homogeneizar a tinta | 6 min | Não |
| 3 | Purga da linha de tinta | 11 min | Sim |
| 4 | Limpeza de bicos e mangueira | 9 min | Parcialmente |
| 5 | Ajuste e teste do padrão de aplicação | 4 min | Sim |
| 6 | Documentação e liberação | 2 min | Não |
| Total | 40 min |
Somando o que não exige a máquina parada: 8 + 6 + 2 = 16 minutos, mais 6 dos 9 minutos do item 4, que é parcialmente convertível com um jogo reserva de bicos pré-limpo. Total de 22 minutos, ou 55% do tempo de setup, em atividade que não precisava estar dentro da parada.
Separando e convertendo, o setup interno cai de 40 para 18 minutos. O único investimento é o jogo reserva de bicos. A etapa 3 do método, a de simplificação, não precisou ser executada.

Repare no que não aconteceu: nenhuma atividade ficou mais rápida, ninguém trabalhou com mais pressa, e o trabalho total continua sendo de 40 minutos de esforço humano. O que mudou foi o momento em que 22 desses minutos acontecem.
O cálculo do lote econômicoIntermediário#
O tempo de setup governa o tamanho do lote, e a relação é direta o bastante para caber numa linha.
Se a operação aceita gastar uma fração do tempo disponível em troca, o lote que dilui um setup de duração , com tempo de ciclo por peça, é:
A dedução cabe em dois passos. O tempo total de um ciclo de produção é , e a fração consumida em setup é . Isolando , chega-se à expressão acima.
Com = 40 min, = 0,5 min/peça e = 0,10, o lote é de 720 peças. A conferência fecha: 720 peças a 0,5 min consomem 360 minutos, mais 40 de setup, dá 400 minutos, e 40 sobre 400 é exatamente os 10% aceitos.
Aplicando o mesmo cálculo ao setup reduzido de 18 minutos, o lote cai para 324 peças. Como aparece sozinho no numerador, o lote econômico é diretamente proporcional ao tempo de setup: cortar o setup pela metade corta o lote pela metade, e é daí que vem a redução de estoque e de lead time.
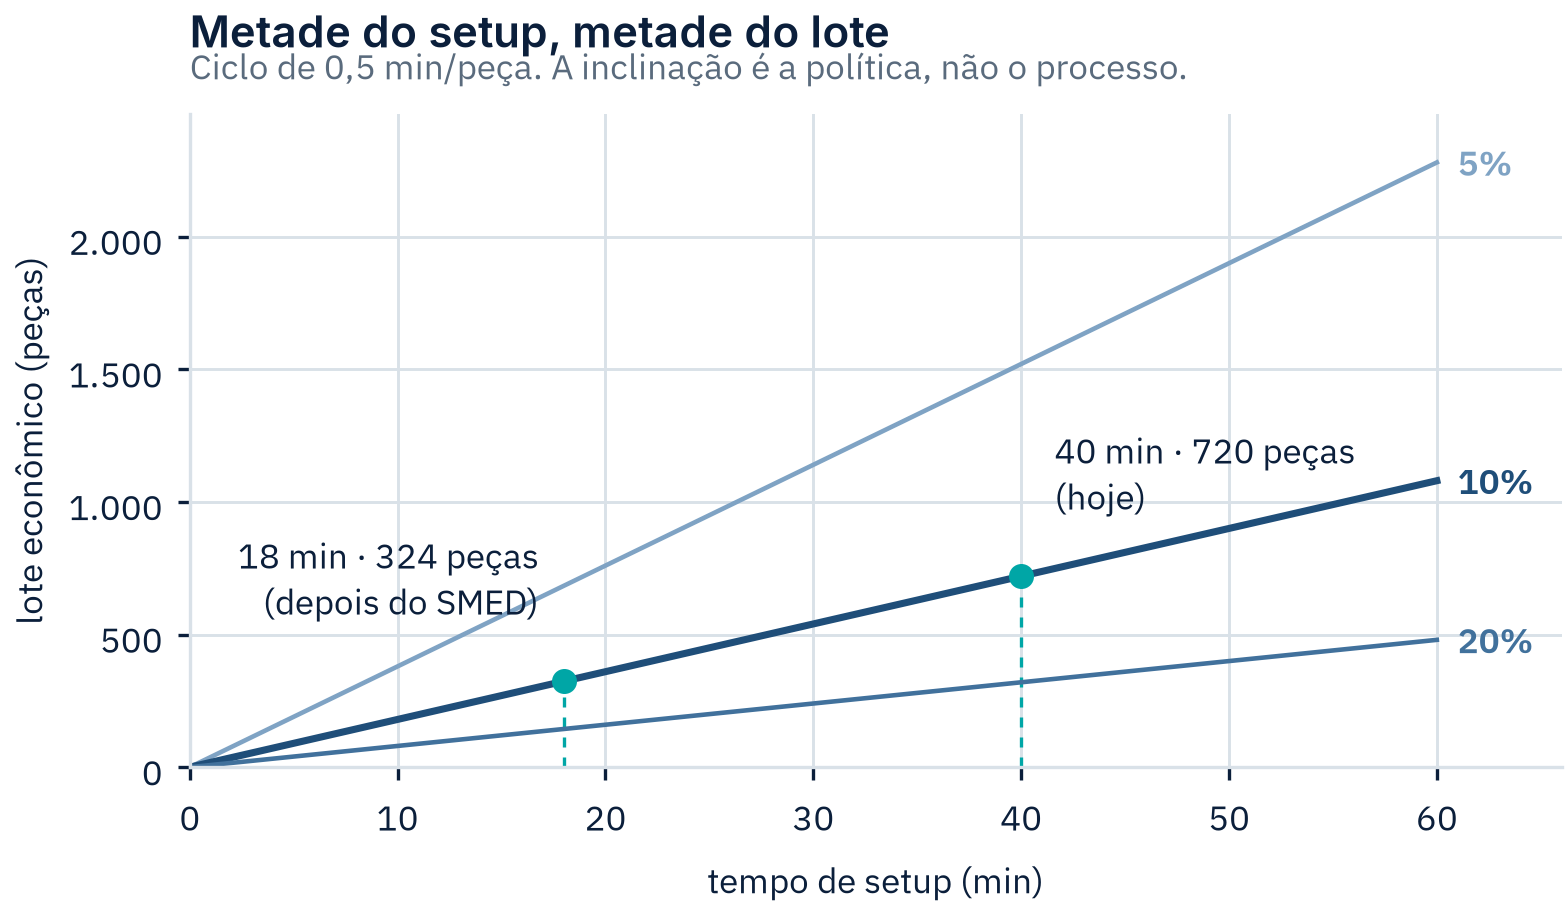
A figura mostra o segundo caminho, que quase nunca é considerado: a inclinação da reta é uma decisão, não um dado. Mantendo o setup em 40 minutos e passando a aceitar 20% do tempo em troca, em vez de 10%, o lote cai de 720 para 320 peças, um fator de 2,25, sem que um minuto de setup tenha sido reduzido. Isso só é aceitável quando o recurso não é a restrição, e é exatamente aí que costuma ser possível.
A decisão que fecha o projeto: o que fazer com o tempo liberadoIntermediário#
O cálculo acima só se realiza se alguém decidir usá-lo. Toda redução de setup precisa vir com a decisão declarada de como o tempo liberado será gasto:
| Escolha | O que entrega | Quando é a certa |
|---|---|---|
| Produzir mais | Aumento de saída | Só se a etapa for a restrição do sistema |
| Trocar mais vezes | Lote menor, menos estoque, menos lead time, mix mais nivelado | Quase sempre, e é a mais esquecida |
| Não fazer nada | Capacidade ociosa | Nunca por escolha, sempre por omissão |
A terceira é o que acontece por omissão. Um projeto de SMED sem essa decisão registrada termina com um indicador de setup melhor e nenhum resultado no negócio. É o modo de falha mais comum do método, e ele não aparece no relatório de encerramento porque o indicador que o projeto prometeu de fato melhorou.
A forma de fechar isso é anotar, no encerramento, a nova política de lote e a data em que ela passa a valer. Sem essa linha, o programa de produção continua rodando com o lote antigo e o ganho evapora.
Pré-requisitosBásico#
Antes de abrir um projeto de SMED, três coisas precisam estar respondidas:
- A etapa é a restrição do sistema, ou o tempo liberado tem destino declarado? Reduzir setup fora da restrição não aumenta a saída da fábrica.
- O setup é frequente o bastante? O ganho é proporcional ao número de trocas. Uma máquina que troca uma vez por semana raramente justifica o esforço.
- O processo tem estabilidade mínima? Se a máquina quebra com frequência, ou se o ajuste até a primeira peça boa varia de 5 a 50 minutos por causa de matéria-prima, a variabilidade domina o tempo de setup e o projeto vai perseguir um alvo que se move.
Quando o SMED não é a respostaIntermediário#
Esta é a seção que a maior parte do material sobre SMED não traz, e é a que decide se o projeto vale a pena.
- A etapa não é a restrição e ninguém vai usar o tempo liberado. O resultado é capacidade ociosa registrada como ganho. É o caso mais comum.
- O lote é fixado por restrição física, não pelo setup. Batelada de forno, tanque de tratamento e autoclave têm lote definido pela geometria do equipamento. Aqui o SMED não reduz o lote, mas aumenta quantas trocas cabem no dia, o que é ganho de flexibilidade de mix, não de capacidade.
- A parada relevante não é de setup. Se a perda dominante é quebra não programada, o caminho é manutenção estruturada, não troca rápida.
- O tempo de setup é dominado por variabilidade, não por método. Setup que oscila entre 15 e 60 minutos tem um problema de estabilidade antes de ter um problema de método, e a ferramenta certa é análise de causa.
- A demanda não pede flexibilidade. Operação de produto único, alto volume e mix estável tem pouco a ganhar com lote menor.
- O custo de troca não é tempo, é material. Em processos com purga, a troca consome insumo que vai para o descarte. Nesses casos o lote é governado pelo custo do material perdido, e a alavanca é sequenciamento de cor ou de família, não redução de tempo.
Erros frequentes de aplicaçãoIntermediário#
- Começar pela etapa 3. Comprar fixação rápida antes de separar interno e externo. Gasta o orçamento na parte que rende menos.
- Reduzir o setup e manter o lote. É o erro que anula o projeto inteiro: o setup cai de 4 horas para 20 minutos e o lote continua o mesmo, então nada de estoque, lead time ou nivelamento muda.
- Cronometrar só a troca física. Deixa o ajuste até a primeira peça boa fora da medição e esconde a maior parcela.
- Confundir lote de produção com lote de transferência. São independentes: dá para produzir 300 peças entre setups e transferir de 20 em 20. A confusão faz plantas adiarem ganho de lead time que estava disponível sem tocar no setup.
- Tratar como problema de treino. "Nosso melhor operador faz em 25 minutos, o problema é padronizar." A diferença entre operadores explica a dispersão do tempo, não a média, e é na média que está o ganho.
- Padronizar sem registrar. Ganho de setup regride em semanas quando o novo método não vira padrão de trabalho com o material posicionado onde o método pressupõe.
- Medir o sucesso pelo tempo e não pelo lote. O indicador de setup é meio. O resultado é o tamanho do lote que passou a ser viável, e é ele que deveria aparecer no encerramento.
Casos-limite e variantesAvançado#
Situações em que o método se aplica com adaptação, e onde a aplicação literal produz conclusão errada.
Setup dominado por purga ou estabilização química. Em pintura, extrusão e injeção de termoplásticos, parte do tempo interno é consumida por um processo físico que não acelera com método: a linha precisa ser purgada, a temperatura precisa estabilizar. Aqui as etapas 1 e 2 continuam valendo integralmente, mas a etapa 3 esbarra na física. A alavanca que sobra é o sequenciamento: ordenar a produção de claro para escuro, ou de família em família, reduz o tempo de purga sem tocar no método de troca.
Troca sem parada, em linha de montagem. Linhas de modelo misto trocam de produto a cada peça, sem parada nenhuma. O conceito de setup interno praticamente desaparece, e o que resta é a preparação de kit e a apresentação de componente no posto. O vocabulário do SMED continua útil, o cálculo de lote econômico não se aplica, e a ferramenta correta passa a ser nivelamento de mix.
Setup com validação obrigatória. Em processos regulados, a primeira peça exige liberação formal por qualidade, e essa espera pode ser maior que a troca inteira. Aqui o alvo do projeto não é a troca: é a fila de liberação, que é um problema de disponibilidade de inspetor e de sequenciamento de aprovação. Reduzir a troca física de 40 para 18 minutos não move nada se a liberação leva 90.
Recurso com múltiplos operadores e restrição de segurança. A técnica de operações paralelas corta a parada quase pela metade, mas exige que duas pessoas atuem simultaneamente num equipamento com energia armazenada. Onde o bloqueio de energia é obrigatório, o ganho teórico da paralelização não é realizável, e insistir nele cria risco.
Setup em recurso compartilhado por várias famílias. Quando o mesmo equipamento atende famílias com tempos de troca muito diferentes, o tempo médio de setup é uma estatística sem significado operacional. O projeto precisa ser dimensionado por família, e a priorização sai do produto entre frequência de troca e tempo de troca de cada uma, não do tempo médio.
Relação com outras ferramentasIntermediário#
5S e gestão visual é pré-requisito prático mais do que ferramenta vizinha: boa parte do tempo de setup é procura de ferramenta e material, que é atividade externa disfarçada de interna. Posto organizado para expor ausência já entrega parte da etapa 1.
OEE é onde o ganho de setup aparece como indicador, dentro do fator disponibilidade. E o SMED resolve uma tensão do OEE: com setup curto, deixa de ser necessário escolher entre indicador alto e lote pequeno.
Trabalho padronizado é o que sustenta o ganho: sem o novo método documentado e com o material posicionado, o tempo volta.
Nivelamento de produção é o que consome o ganho. Setup menor permite trocar mais vezes, e trocar mais vezes é o que viabiliza um mix nivelado em vez de campanhas longas por produto.
Teoria das Restrições é o que decide se vale começar: numa etapa que não limita o sistema, uma hora ganha em setup vale zero na saída.
Análise de causa raiz vem antes do SMED quando o tempo de setup é instável, porque método não corrige variabilidade de causa desconhecida.
Manutenção estruturada é a alternativa quando a perda dominante é quebra, e não troca.
Glossário de notaçãoBásico#
| Símbolo | Significa | Unidade |
|---|---|---|
| Tempo de setup, medido da última peça boa à primeira peça boa | minutos | |
| Tempo de ciclo por peça | minutos por peça | |
| Fração do tempo disponível que a operação aceita gastar em troca | adimensional, entre 0 e 1 | |
| Lote econômico resultante | peças |
Para aprofundar#
Leitura sugerida sobre o método, listada como indicação de estudo e não como fonte citada neste tratado. A atribuição do método a Shigeo Shingo, no contexto do Sistema Toyota de Produção, é fato de domínio público.
- SHINGO, Shigeo. A Revolution in Manufacturing: The SMED System.
- SHINGO, Shigeo. O Sistema Toyota de Produção do ponto de vista da Engenharia de Produção.
Da FX, o método está desenvolvido por inteiro no capítulo 17 (Redução de setup e SMED) da apostila Lean Manufacturing: Engenharia de Sistemas Produtivos, que é obra paga. Este tratado não depende dela para se sustentar.
Perguntas frequentes
O que é SMED?
SMED (Single Minute Exchange of Die) é um método de redução do tempo de setup desenvolvido por Shigeo Shingo no contexto do Sistema Toyota de Produção. O princípio central é separar as atividades que exigem a máquina parada, chamadas de setup interno, das que podem ser feitas com a máquina em operação, chamadas de setup externo, e depois converter o máximo possível das primeiras nas segundas. O nome se refere à meta de executar a troca em tempo de um dígito de minutos, embora essa meta seja uma referência e não um critério de sucesso.
Qual a diferença entre setup interno e setup externo?
Setup interno é toda atividade que só pode ser executada com a máquina parada, como purgar uma linha de tinta ou ajustar o padrão de aplicação. Setup externo é toda atividade executável enquanto a máquina ainda está produzindo, como buscar material no almoxarifado, preparar ferramenta ou preencher documentação. A distinção importa porque atividade externa executada dentro da parada é tempo perdido que nenhum treinamento recupera: não é questão de habilidade, é questão de quando a atividade acontece.
Como se mede o tempo de setup corretamente?
Da última peça boa do lote anterior até a primeira peça boa do lote seguinte. Essa definição é mais ampla do que a usada na maior parte das fábricas, que cronometra apenas a troca física da ferramenta e classifica como produção o período de ajuste até a peça sair conforme. O ajuste até a primeira peça boa costuma ser a maior parcela do tempo total, e deixá-lo fora da medição faz o setup parecer menor do que é.
SMED serve para qualquer máquina?
Não. SMED entrega resultado quando o setup é frequente e consome parcela relevante do tempo disponível do recurso. Numa máquina que troca de produto uma vez por semana, ou num recurso que não é a restrição do sistema e já tem folga, reduzir o setup libera capacidade que ninguém vai usar. Antes de aplicar SMED, é preciso saber se a etapa limita a saída da fábrica e quanto do tempo dela é de fato consumido em troca.
Reduzir o tempo de setup aumenta a capacidade da fábrica?
Só se a etapa em que o setup foi reduzido for a restrição do sistema. Em qualquer outra etapa, o tempo liberado vira capacidade ociosa ou estoque adicional, sem efeito na saída. Toda redução de setup precisa vir acompanhada da decisão explícita de como o tempo liberado será usado: produzir mais, trocar mais vezes com lotes menores, ou nada. A terceira é o que acontece por omissão quando ninguém decide.
Qual a relação entre tempo de setup e tamanho de lote?
O tempo de setup determina o menor lote economicamente viável. Se a operação aceita gastar uma fração fixa do tempo disponível em troca, o lote econômico é diretamente proporcional ao tempo de setup: cortar o setup pela metade corta o lote econômico pela metade. É por esse caminho que o SMED reduz estoque em processo, lead time e capital parado, e não pelo tempo de máquina que ele devolve.
Como citar este verbete
Referência no formato ABNT (NBR 6023). Complete a data de acesso com o dia em que você consultou a página.
BRANCO, F. H. SMED (troca rápida de ferramenta). Joinville: FX Soluções em Engenharia, 2026. Disponível em: https://www.fxsolucoesemengenharia.com.br/ferramentas/smed. Acesso em: ___.
- Autor
- Fernando Henrique BrancoEngenharia Industrial e Excelência Operacional · Six Sigma Black Belt · WCM Bronze e Silver Score
- Publicação
- 10 de agosto de 2026
- Link permanente
- https://www.fxsolucoesemengenharia.com.br/ferramentas/smed